29.09.2026 - 09:18
Новый лазер, листогибочный пресс, или роботизированная ячейка могут мгновенно улучшить отдельную операцию. Однако если материал по-прежнему ждет погрузчик, программы готовятся вручную, а готовые детали скапливаются между процессами — завод лишь создал «островок автоматизации». Понимать, как интегрировать автоматизацию производства, означает объединять оборудование, материальные потоки, данные и людей вокруг четко определенной производственной цели.
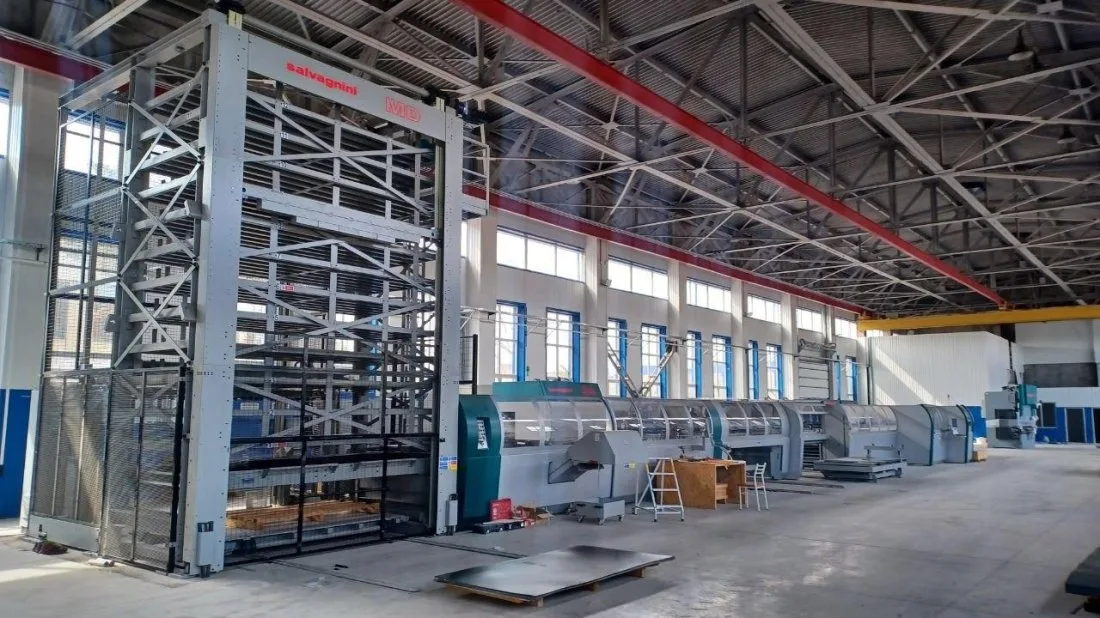
Для производителей изделий из листового металла правильный проект — это редко тот, где больше всего робототехники или выше технические характеристики оборудования. Это проект, который устраняет узкое место, ограничивающее пропускную способность, сохраняет качество продукции и поддается технической поддержке на протяжении многих лет после ввода в эксплуатацию. А поэтапный план интеграции делает этот результат гораздо более предсказуемым.
Начните с узкого места в производстве
Автоматизация должна опираться на реальные данные производства, а не на каталог оборудования. Постройте карту маршрута репрезентативной группы деталей — от поступившего листа металла до упакованного изделия. Зафиксируйте время наладки, резки, гибки, перемещения, ожидания в очереди, переделки, степень участия оператора и расстояние, которое проходит материал.
На многих металлообрабатывающих предприятиях узким местом является не сам цикл резки или гибки. Им может быть выдача листа со склада, смена инструмента, запуск программы, сортировка деталей, передача на следующую операцию или недостаток квалифицированных операторов во второй смене. Каждая из этих проблем требует своего решения.
Например, лазерный станок с автоматической системой загрузки и выгрузки позволяет увеличить время автономной работы. Однако он не сократит общие сроки выполнения заказов, если детали потом часами сортируются вручную перед гибкой. В таком случае дисциплина раскроя (нестинга), маркировка деталей, управление буферными зонами и производительность участка гибки требуют не меньшего внимания.
Сформулируйте бизнес-цель до выбора технологии. Это может быть увеличение объема безлюдного производства (lights-out), сокращение сроков выполнения заказов, уменьшение объема незавершенного производства, снижение затрат на перемещение, повышение повторяемости или увеличение мощности без расширения производственных площадей. Четкая цель позволяет сравнивать альтернативы и рассчитывать окупаемость не только по загрузке станков.
Как интегрировать автоматизацию вокруг материального потока
Материальный поток — это физический каркас автоматизированного завода. Обработка листового металла связана с тяжелым, разнообразным и часто мелкосерийным материалом. Если перемещение материала оторвано от работы станков, выгода от автоматизации быстро теряется в простоях и лишних погрузочно-разгрузочных операциях.
Начните с определения того, как сырье поступает на склад, как оно идентифицируется и как попадает на каждую операцию. Вертикальный автоматизированный склад позволяет экономить производственные площади и обеспечивать прозрачный учет доступного листа. Подключенные системы загрузки могут подавать материал на комплексы лазерной резки, координатно-пробивные или комбинированные станки в соответствии со сменным заданием. Цель состоит не просто в автоматическом перемещении, а в надежном и прослеживаемом потоке, который доставляет нужный материал точно в срок.
Такое же планирование требуется и после резки. Оцените, нужна ли деталям автоматическая укладка, сортировка, паллетирование, буферизация или прямая передача на гибку. Мелкие детали, остаточная скелетная рамка, защитные пленки, смешанные материалы и частая смена заказов — все это влияет на концепцию перемещения. Высокоавтоматизированная система транспортировки оправдана для стабильного крупносерийного производства, тогда как гибкий буфер и четко организованная точка ручной обработки могут стать лучшей инвестицией для высокой номенклатуры.
Планировка цеха важна не меньше, чем возможности оборудования. Сокращайте протяженность частых маршрутов, сохраняйте безопасный доступ для обслуживания и предусматривайте место для поддонов, брака и нестандартных ситуаций. Планировка, выглядящая эффективной на чертеже, может дать сбой в реальности, если операторы не смогут сменить инструмент, проверить качество или устранить ошибку, не останавливая соседнее оборудование.
Объедините станки, программное обеспечение и данные
Физическая интеграция сама по себе не создает согласованную производственную систему. Программный уровень должен связывать расчет стоимости, заказы, программирование, раскрой, планирование, складские запасы, статус оборудования и данные о качестве на уровне, соответствующем задачам предприятия.
Для многих заводов по металлообработке первым приоритетом является сквозное программирование и оптимизация раскроя. Единая программная среда снижает дублирование работы технологов, стандартизирует параметры обработки и повышает коэффициент использования материала. Она также дает планировщикам видимость остатков листа, производственных заказов, загрузки оборудования и сроков сдачи.
Интеграция станков обеспечивает реальную обратную связь из цеха. Данные о статусе показывают, работает ли станок, ждает ли материал, остановлен ли по ошибке или находится на наладке. Это разграничение принципиально важно: панель мониторинга с высоким коэффициентом загрузки малополезна, если завод все равно задерживает поставки из-за запуска заказов в неправильной последовательности.
Избегайте покупки функций ПО без понимания, какие решения они улучшат. Задайте практические вопросы: кто коррекцию графика при изменении приоритетов? Кто отвечает за мастер-данные по материалам? Как проверенные программы с контролем версий поступают на станок? Какие аварийные сигналы требуют вмешательства оператора, службы обслуживания или техподдержки поставщика? Четкое закрепление ответственности предотвращает проблему накопления ценных данных, которыми никто не пользуется.
Интеграцию с существующими системами ERP или MES следует планировать заранее. Это не всегда требует масштабного индивидуального проекта. В некоторых случаях достаточно управляемого обмена заказами, маршрутными картами, потребностью в материалах и данными о выполнении. Глубина интеграции зависит от объема заказов, сложности деталей, дисциплины планирования и уже внедренных систем.
Подбирайте автоматизацию под номенклатуру продукции
Конфигурация, максимально продуктивная для серийных деталей, может оказаться слишком жесткой для малых партий и частых конструкторских изменений. Автоматизация должна соответствовать технологическим группам деталей, размерам партий, диапазону материалов, требованиям к качеству и планам роста производства.
Роботизированный листогибочный комплекс обеспечивает высокую повторяемость и снижает зависимость от ручного труда на подходящих деталях. Однако он требует изделий, спроектированных или отобранных с учетом стабильного захвата роботом и предсказуемого поведения процесса. Сложные детали с частой переналадкой могут оставаться более эффективными на гибком ручном или полуавтоматическом листогибе. Решение должно опираться на реальные данные производства, а не на теоретическое время цикла.
Тот же принцип применим к автоматической гибке на панелегибах, пробивке, лазерной резке, зачистке заусенцев и финишной обработке. Оценивайте детали по габаритам, толщине, материалу, сложности геометрии, необходимости переворотов, допускам и годовому объему. Затем определите процент номенклатуры, который может обрабатываться автоматически без создания постоянных сбоев.
Высококлассное оборудование наиболее ценно тогда, когда его потенциал поддерживается смежной инфраструктурой. Быстрому волоконному лазеру необходима бесперебойная подача материала и достаточная производительность последующих участков. Автоматической линии гибки нужны точные заготовки и дисциплинированное управление программами. Вертикальному складу необходим достоверный учет остатков. Интеграция — это цепь, и ее фактическую производительность определяет самое слабое звено.
Вводите в эксплуатацию поэтапно и защищайте текущее производство
Проект автоматизации завода следует рассматривать как модернизацию производственного процесса, а не просто как монтаж оборудования. Оптимальный подход обычно является поэтапным: отработка процесса, валидация групп деталей, обучение операторов, стабилизация обмена данными и только затем переход к автономной или полностью интегрированной работе.
До начала монтажа сформулируйте критерии приемки, отражающие ожидаемый бизнес-результат. Они могут включать производительность по выбранным группам деталей, процент выхода годного с первого предъявления (first-pass quality), сокращение времени наладки, прослеживаемость материалов, целевые показатели времени работы, безопасность и регламент действий при остановках. Согласуйте методику проверки каждого показателя.
Подготовьте энергоресурсы, фундаменты, сетевые подключения, зоны безопасности, места размещения материалов и планы грузоподъемных работ до прибытия оборудования. Задержки чаще возникают на этих стыках, а не из-за самого станка. В период освоения сохраняйте отработанный резервный процесс для критически важных заказов, пока новая ячейка не выйдет на стабильную производительность.
Обучение должно выходить за рамки управления станком. Операторам необходимо понимать правила загрузки, порядок восстановления после сбоев, методы контроля качества, выбор программ и регламент эскалации проблем. Обслуживающему персоналу требуются регламенты ТО, план запчастей, доступ к диагностике и контакты техподдержки. Руководителям важно научиться правильно интерпретировать производственные данные, не используя их как формальный инструмент давления на операторов.
В Italian Machinery Association поддержка интеграции выходить далеко за рамки поставки оборудования, поскольку именно монтаж, обучение, сервис и техническое обслуживание определяют, выйдет ли новая система на запланированную мощность в ежедневной эксплуатации.
Оценивайте результаты через месяц работы
Не судите об автоматизации только по приемным испытаниям. Первые недели показывают реальные отклонения в подаче материала, выпуске заказов, уверенности операторов, потребности в обслуживании и структуре номенклатуры. Отслеживайте результаты относительно исходного узкого места и сравнивайте период стабильной работы с базовыми показатели.
Полезные метрики включают: выработку за смену, время выполнения заказа, время ожидания в очереди, коэффициент готовности оборудования, коэффициент использования материала, процент сдачи с первого предъявления, количество ручных операций на деталь и высвобожденные человеко-часы, перенаправленные с ручной рутины на задачи с высокой добавленной стоимостью. Анализируйте отклонения так же тщательно, как и средние показатели. Ячейка, эффективно работающая на 80% заказов, все еще требует доработки, если оставшиеся 20% вызывают ежедневные сбои.
Используйте полученные данные для определения следующего шага по улучшению. Им может стать корректировка алгоритма ПО, подключение склада, дополнительная оснастка, оптимизация раскроя, новый пост контроля качества или автоматизация смежного процесса. Автоматизация производства становится экономически оправданной тогда, когда каждый этап улучшает последующую передачу процесса, а не просто добавляет изолированную технологию.
Практическая цель — получить завод, где оборудование, материалы и информация перемещаются с минимальными задержками и без принятия поспешных решений в авральном режиме. Стройте такую систему последовательно, устраняя одно проверенное узкое место за другим, и тогда автоматизация останется контролируемой инвестицией, а не дорогостоящей проблемой.