Salvagnini S4Xe.30
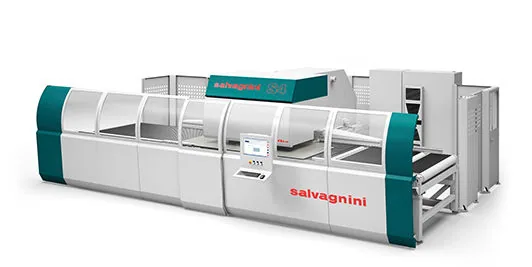
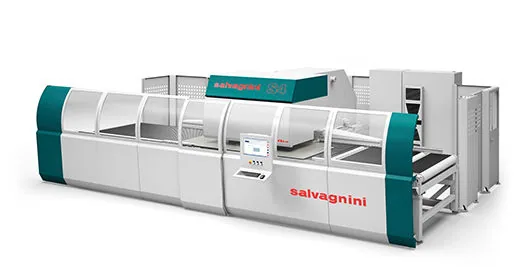
Կոմպակտ, բայց հզոր ավտոմատացված գործարան մեկ սարքում, որը ինքնուրույն ստանդարտ մետաղական թերթը վերածում է պատրաստի դետալների՝ բոլոր անհրաժեշտ անցքերով և ձևերով։
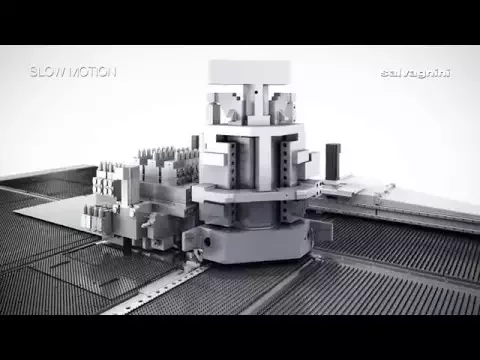
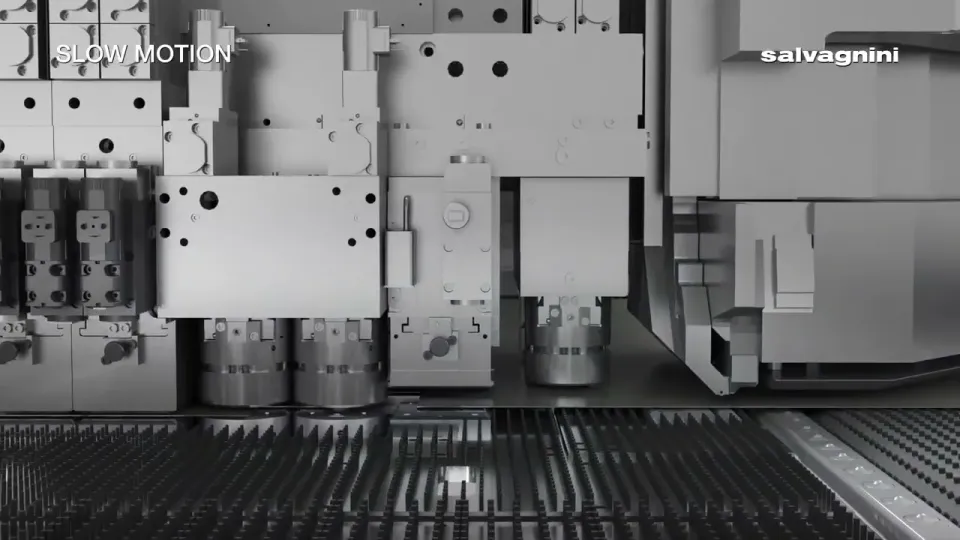
Salvagnini S4-ը առաջատար դակման և կտրելու կենտրոն է, որը միավորում է թիթեղի մշակման բոլոր փուլերը, բեռնումից մինչև պատրաստի դետալների առանձնացում, մեկ միասնական ավտոմատացված հոսքի մեջ։ Համակարգի մոդուլային ճարտարապետությունը հնարավորություն է տալիս ճկուն կերպով ընտրել կոնֆիգուրացիան կոնկրետ արտադրության պահանջներին համապատասխան՝ առաջարկելով դակիչ գլխիկների հինգ մոդել և ավտոմատացման սարքերի լայն ընտրանի՝ ինքնավար աշխատանքի կամ գծերին ինտեգրվելու համար։
Մուլտիպրես գլխիկ
Արտոնագրված կառուցվածքը տեղավորում է մինչև 96 գործիք, որոնք միշտ պատրաստ են աշխատանքի և ակտիվացվում են ակնթարթորեն՝ լիովին բացառելով գործիքափոխման և ցիկլի վերակարգավորման ընթացքում առաջացող կանգառները։
Ներկառուցված մամլիչ-մկրատներ
Երկու անկախ օրթոգոնալ շեղբերի կիրառումը դետալների առանձնացման համար դակման փոխարեն զգալիորեն արագացնում է գործընթացը, բարելավում եզրերի որակը և հնարավորություն տալիս աշխատել առանց նյութական թափոնների։
Մանիպուլյատոր
Բարձր ճշգրտությամբ մանիպուլյատորը՝ անկախ սեղմակներով, ապահովում է կատարյալ դիրքավորում և թույլ է տալիս մշակել թիթեղները առանց վերագրավման՝ ավտոմատ կերպով հարմարեցնելով շարժումների դինամիկան ըստ նախապատրաստուկի քաշի և չափերի։
| Տեխնիկական բնութագրեր | ||||||
| Մաքսիմալ թերթիկի չափեր | (մմ) | 3048 x 1650 | ||||
| Մաքսիմալ թերթիկի դիագոնալ | (մմ) | 3466 | ||||
| Նվազագույն թերթիկի չափեր | (մմ) | 370 x 300 | ||||
| Ստրեսինգ (Punching) | ||||||
| Տեխնոլոգիա | բազմապրես գլխիկ | |||||
| Գործիքի փոփոխման ժամանակ (վրկ) | 0 (յուրաքանչյուր գործիք միշտ պատրաստ է օգտագործման) | |||||
| Հնարավորություն միաժամանակ ակտիվացնելու երկու կամ ավելի գործիքներ | այո | |||||
| Մաքսիմալ նյութի հաստություն: | ||||||
| Ալյումին, UTS 265 N/mm2 | 38500 psi | 5.0 | ||||
| Պողպատ, UTS 410 N/mm2 | 59500 psi | 3.5 | ||||
| Անձրևակայացվող պողպատ, UTS 610 N/mm2 | 87000 psi | 2.0 | ||||
| Նվազագույն նյութի հաստություն | (մմ) | 0.5 | ||||
| Բազմապրես գլխիկի տեսակ | H2 | H3 | H4 | H5 | H6 | |
| Գլխիկի մեջ առավելագույն ծորանների թիվը | 76 | 96 | 72 | 64 | 84 | |
| Մակերեսային կտրում (Shearing) | ||||||
| Տեխնոլոգիա | Անկախ կամ համաժամանակյա կտրումներ X և Y ուղղություններում | |||||
| Դանակի բացման կարգավորում | ավտոմատ | |||||
| Դանակների երկարություն X x Y | (մմ) | 500 x 500 | ||||
| Մաքսիմալ նյութի հաստություն: | ||||||
| Ալյումին, UTS 265 N/mm2 | 38500 psi | 5.0 | ||||
| Պողպատ, UTS 410 N/mm2 | 59500 psi | 3.5 | ||||
| Անձրևակայացվող պողպատ, UTS 610 N/mm2 | 87000 psi | 2.0 | ||||
| Նվազագույն նյութի հաստություն | (մմ) | 0.5 | ||||
| Դինամիկա | ||||||
| Մաքսիմալ արագություն: | ||||||
| X առանցք | (մ/ր) | 132 | ||||
| Y առանցք | (մ/ր) | 96 | ||||
| Ամեն երկու առանցք միաժամանակ շարժվելիս արագություն | (մ/ր) | 163 | ||||
| Մաքսիմալ արագացում: | ||||||
| X առանցք | (մ/վ²) | 30 | ||||
| Y առանցք | (մ/վ²) | 15 | ||||
| Սպառման ցուցանիշներ | ||||||
| Սկզբից մինչև ավարտիչ ցիկլի էներգիա (S4Xe+chiller) | (կՎտ) | 21.6 | ||||
| Ստենդբայ ռեժիմում էներգիայի սպառում | (կՎտ) | 0.7 | ||||
Արտադրողը շեշտը դնում է լիարժեք ավտոմատացման և «խելացի» հարմարվողական տեխնոլոգիաների վրա, որոնք թույլ են տալիս սարքավորումներին բառացիորեն «զգալ» մետաղը և անխափան աշխատել նույնիսկ անընդհատ ռեժիմում։ Սա պարզապես հաստոցներ չեն, այլ արդյունավետության գլոբալ էկոհամակարգ, որը նույնիսկ ամենաբարդ արտադրական խնդիրները վերածում է մեկ հեշտ և ամբողջությամբ ավտոմատացված գործընթացի։
Salvagnini S4Xe.30
Быстро продается
Пневматический молоток для разделения деталей TRUMPF TruTool PS 100
Հանրահայտ մոդել
Matrix MGM 150A
Հանրահայտ մոդել