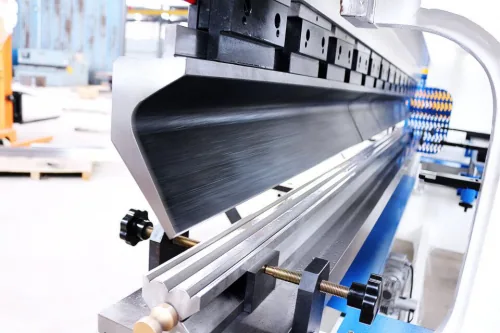
Ծռման տեղամասը հազվադեպ է դառնում արտադրության նեղ տեղ այն պատճառով, որ մեկ թիթեղածռիչ մամլիչը չափազանց դանդաղ է աշխատում: Շատ ավելի հաճախ դետալները սպասում են ծրագրավորման, նյութի տեղափոխման, գործիքի փոխարինման, օպերատորի որոշման, հսկողության կամ հաջորդ տեղամասի ազատվելուն: Ծռման ավտոմատացումը սկսվում է այդ պարապուրդների բացահայտումից, իսկ հետո՝ այնպիսի լուծումների ընտրությունից, որոնք վերացնում են իրական սահմանափակումը, այլ ոչ թե պարզապես ավելացնում սարքավորման հզորությունը:
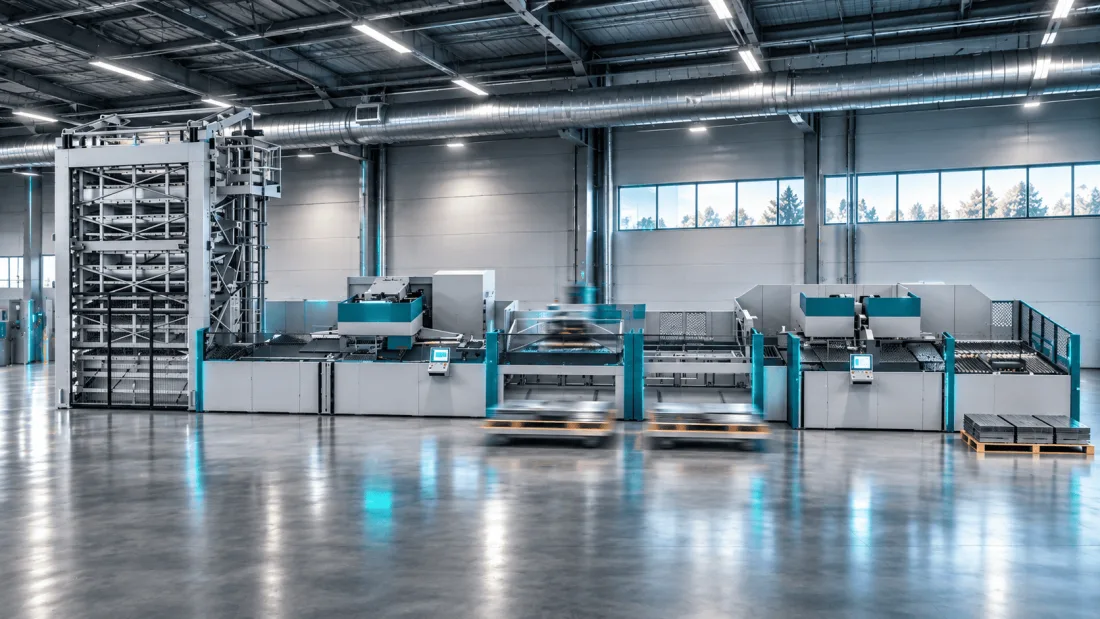
Կրկնվող դետալների խմբեր արտադրողների համար ավտոմատացումը կարող է բարձրացնել թողարկումը, կայունացնել ծռման որակը, կրճատել անավարտ արտադրությունը և ավելի արդյունավետ դարձնել որակավորված օպերատորների աշխատանքը: Ճիշտ կոնֆիգուրացիան կարող է լինել առանձին ավտոմատացված թիթեղածռիչ մամլիչ, վահանածռիչ հաստոց, ռոբոտացված բջիջ կամ կտրումն ու ծռումը միավորող գիծ: Ընտրությունը կախված է դետալների երկրաչափությունից, խմբաքանակի չափից, նյութերի տեսականուց և ձեռնարկությանն անհրաժեշտ ճկունության մակարդակից:
Սկսեք դետալներից, ոչ թե հաստոցից
Ավտոմատացումը լավագույնս է աշխատում, երբ այն համապատասխանում է տեղամասի աշխատանքի իրական հոսքին: Սարքավորումները համեմատելուց առաջ վերլուծեք դետալների բնորոշ տեսականին մի քանի ամսվա կտրվածքով: Առանձնացրեք մեծ սերիաներով կրկնվող դետալները փոքր սերիաներով անհատական նախագծերով արտադրանքից և ուսումնասիրեք դրանց չափերը, հաստությունները, ծռումների քանակը, դարակների երկրաչափությունը, նյութի մակնիշները և թույլատրելի շեղումների պահանջները:
Ռոբոտացված բեռնումով և բեռնաթափումով թիթեղածռիչ մամլիչը հաճախ լավ է համապատասխանում այն դետալներին, որոնք կարելի է կայուն բռնել և որոնք ծռվում են կրկնվող հաջորդականությամբ: Այն հատկապես արդյունավետ է միջին և մեծ ծավալների դեպքում, ձևաձևման պլաններով արտադրության ժամանակ և այն դետալների համար, որոնց մշակումն այլապես օպերատորից շատ ժամանակ է խլում: Ռոբոտացված բջիջները կարող են նաև որոշակի ժամանակ աշխատել առանց օպերատորի, եթե ճիշտ են կազմակերպված նյութի մատակարարումը, գործիքի կարգաբերումը և որակի հսկողությունը:
Վահանածռիչ հաստոցները ավտոմատացման այլ ուղի են: Դրանք հատկապես արտադրողական են վահանակների, պահարանների, դռների, դարակների, էլեկտրական վահանների և բազմաթիվ կարճ դարակներով այլ արտադրատեսակների պատրաստման ժամանակ: Քանի որ նախապատրաստվածքն ավտոմատ կերպով է դիրքավորվում, իսկ ծռման գործիքը հարմարվում է ծրագրավորված երկրաչափությանը, վահանածռիչ հաստոցը կրճատում է դետալների ձեռքով տեղափոխումը և վերացնում թիթեղածռիչ մամլիչին բնորոշ բազմաթիվ կարգաբերումներ: Այն յուրաքանչյուր բարդ դետալի համար չէ, սակայն համապատասխան արտադրատեսակների դեպքում ապահովում է ցիկլի շատ կարճ ժամանակ և կայուն արդյունք:
Այս վերլուծությունը պետք է նաև բացահայտի այն դետալները, որոնք ավելի լավ է թողնել ձեռքով մշակման: Նախատիպերը, եզակի պատվերները, շատ փոքր դետալները, հաստ թիթեղային մետաղը և միմյանցից խիստ տարբերվող հավաքական հանգույցները կարող են չարդարացնել առանձին ռոբոտացված գործընթաց: Գործնական ավտոմատացման պլանը պահպանում է ճկուն ձեռքի հզորությունն այնտեղ, որտեղ այն օգուտ է բերում:
Սահմանեք ավտոմատացման նպատակը
«Ավտոմատացված ծռումը» կարող է նշանակել ներդրումների տարբեր մակարդակներ: Ճիշտ նպատակը միշտ չէ, որ ամբողջովին առանց մարդկանց արտադրությունն է: Շատ ձեռնարկությունների համար առաջին խնդիրը ձեռքով տեղափոխման մեկ գործողության վերացումն է կամ վերակարգաբերման ժամանակի այնքան կրճատումը, որ նույն թիմով ավելի շատ արտադրանք թողարկվի:
Հաստոցի մակարդակում ավտոմատացումը կարող է ներառել գործիքի ավտոմատ սեղմում, անկյան չափում, ծռման ադապտիվ ուղղում և օֆլայն ծրագրավորում: Այս գործառույթները նվազեցնում են կախվածությունը կարգաբերումից և բարելավում առաջին դետալի ճշգրտությունը: Դրանք օգտակար են նույնիսկ այն դեպքում, երբ օպերատորը շարունակում է ձեռքով բեռնել և բեռնաթափել յուրաքանչյուր դետալ:
Հաջորդ մակարդակը նյութի տեղաշարժի ավտոմատացումն է: Ռոբոտը կամ պորտալային համակարգը բեռնում է նախապատրաստվածքները, ծռումների միջև շրջում դետալները և դարսում պատրաստի արտադրատեսակները: Նախապատրաստվածքների ավտոմատ բեռնումը կարելի է համատեղել թիթեղների պահեստավորման համակարգերի հետ, իսկ պատրաստի դետալների փոխակրիչները կամ դարսման լուծումները թույլ չեն տալիս բջջին կանգ առնել արտադրանքի կուտակման ժամանակ:
Արտադրության մակարդակում ավտոմատացումը միավորում է կտրումը, տեսակավորումը, ծռումը, պահեստավորումը և արտադրական ծրագրային ապահովումը: Հենց այստեղ է արտադրողը վերահսկողություն ստանում հերթում սպասելու ժամանակի և նյութի հետագծելիության նկատմամբ, այլ ոչ միայն հաստոցի ցիկլի ժամանակի: Նույնիսկ արագ ծռման բջիջը կաշխատի իր հնարավորություններից ցածր, եթե օպերատորները նախապատրաստվածքներ են փնտրում, ծրագրերը տրամադրվում են ուշացումով կամ պատրաստի դետալները խառնվում են այլ պատվերի հետ:
Ընտրություն ռոբոտացված մամլիչների և վահանածռիչ հաստոցների միջև
Սարքավորման հիմնական որոշումը հաճախ այն է՝ ավտոմատացնել թիթեղածռիչ մամլիչը, թե համապատասխան դետալներն ուղղել վահանածռիչ հաստոցին: Երկու տարբերակներն էլ կարող են շատ արտադրողական լինել, սակայն դրանց ուժեղ կողմերը տարբեր են:
Ավտոմատացված թիթեղածռիչ մամլիչի բջիջներ
Ռոբոտացված թիթեղածռիչ մամլիչի բջիջը պահպանում է ավանդական ծռման տեխնոլոգիայի բազմակողմանիությունը: Այն կարող է աշխատել դետալների ձևերի, ծռման անկյունների և գործիքների համակցությունների լայն շրջանակի հետ՝ պայմանով, որ ռոբոտը կարողանա ամբողջ հաջորդականության ընթացքում բռնել, պահել և տեղաշարժել նախապատրաստվածքը: Ժամանակակից բջիջներն օգտագործում են օֆլայն սիմուլյացիա՝ արտադրությունը սկսելուց առաջ ստուգելու հասանելիությունը, բախումների բացակայությունը, բռնման կետերը և ցիկլի ժամանակը:
Մյուս կողմը գործընթացի կարգապահությունն է: Գործիքները պետք է ստանդարտացված լինեն, նախապատրաստվածքները պետք է ստացվեն կանխատեսելի վիճակում, իսկ բջջին անհրաժեշտ է դետալների հուսալի մատուցում: Բարդ դետալները, որոնց ծանրության կենտրոնը զգալիորեն փոխվում է, որոնք ունեն բռնման նեղ մակերեսներ կամ զգալի ճկունություն, կարող են պահանջել հատուկ բռնիչներ կամ ընդհանրապես պիտանի չլինել առանց օպերատորի մշակման համար:
Վահանածռման համակարգեր
Վահանածռիչ հաստոցները ստեղծված են արագության և կրկնելիության համար՝ համապատասխան երկրաչափությամբ դետալների դեպքում: Դրանք հատկապես արդյունավետ են, երբ ձեռնարկությունն արտադրում է բազմաթիվ իրանային և վահանակային դետալներ, քանի որ հաստոցը կատարում է մի քանի ծռում առանց թիթեղածռիչ մամլիչի վրա անհրաժեշտ նախապատրաստվածքի կրկնվող ձեռքով շրջման և դիրքավորման: Գործիքի ավտոմատ վերակարգաբերումը նաև թույլ է տալիս խառը արտադրություն՝ առանց օպերատորի էական միջամտության:
Սահմանափակումը երկրաչափությունն է: Խորը արկղաձև ձևերը, որոշ հակադարձ դարակներ, հատուկ ձևավորման գործողությունները և հաստոցի աշխատանքային տիրույթից դուրս գտնվող նախապատրաստվածքները դեռ կարող են պահանջել թիթեղածռիչ մամլիչ: Շատ բարձր արդյունավետությամբ մետաղամշակման ձեռնարկություններ օգտագործում են երկու տեխնոլոգիաները՝ վահանածռումը կրկնվող վահանակների համար, իսկ թիթեղածռիչ մամլիչները՝ պատվերների ավելի մեծ ճկունության համար:
Կառուցեք նյութի հոսքը ծռման բջջի շուրջ
Ավտոմատացումն այնքան հուսալի է, որքան հուսալի է այն ապահովող նյութի հոսքը: Նախապատրաստվածքները պետք է ստացվեն ճիշտ հաջորդականությամբ, դիրքով և վիճակում: Պատրաստի դետալները պետք է լքեն բջիջը՝ առանց նոր նեղ տեղ ստեղծելու: Ահա թե ինչու ծռման նախագծերը պետք է գնահատել որպես համակարգ, այլ ոչ թե որպես հաստոցի գնում:
Սկսեք նախորդ փուլերից՝ կտրումից և նախապատրաստվածքների նույնականացումից: Լազերով կտրված կամ դակված նախապատրաստվածքները պետք է միանշանակ կապված լինեն ճիշտ արտադրական պատվերի և ծռման ծրագրի հետ: Եթե կարևոր են պաշտպանիչ թաղանթը, կոշտուկի ուղղությունը կամ տեսանելի մակերեսները, այդ պահանջները պետք է ներառվեն տեխնոլոգիական երթուղու և նյութի տեղափոխման գործընթացի մեջ: Ռոբոտը չի կարող շտկել սխալ նախապատրաստվածքը կամ գլոցման ուղղության չպլանավորված պահանջը:
Ուղղահայաց պահեստավորման համակարգերը կարող են նյութ մատակարարել և գործողությունների միջև բուֆեր ստեղծել՝ միաժամանակ խնայելով արտադրական տարածքը: Մեծ ծավալների դեպքում բեռնման, տեսակավորման և տեղափոխման ավտոմատ համակարգերը կարող են նախապատրաստվածքներն ուղղակիորեն մատուցել ծռմանը: Ելքում դարսման կայանները, փոխակրիչները, սայլակները կամ հավաքման բուֆերները պետք է հաշվարկված լինեն բջջի փաստացի արտադրողականության համար:
Մի մոռացեք խոտանի և վերամշակման կառավարման մասին: Բջջին անհրաժեշտ է հստակ կարգ մերժված նախապատրաստվածքների, հսկողությունը չանցած դետալների և ձեռքով լրացուցիչ մշակում պահանջող արտադրատեսակների համար: Առանց դրա բացառությունները աստիճանաբար վերածվում են պարապուրդների:
Ծրագրային ապահովումը դարձրեք կառավարման մակարդակ
Օֆլայն ծրագրավորումը ծռման արտադրողականությունը բարձրացնելու ամենաարագ միջոցներից մեկն է: Ծրագրերը կարելի է ստեղծել 3D մոդելներից, ստուգել գործիքների և բախումների համար և փոխանցել արտադրամաս դեռ նախապատրաստվածքի ստացումից առաջ: Սա կրճատում է հաստոցի մոտ ծրագրավորման ժամանակը և կոնստրուկտորներին հնարավորություն տալիս ավելի վաղ լուծել տեխնոլոգիականության հարցերը:
Ավտոմատացված բջիջների համար ծրագրային ապահովումը պետք է անի ավելին, քան ծռումների հաջորդականության կազմումը: Այն պետք է համակարգի ռոբոտի շարժումները, դետալի դիրքը, բռնիչի ընտրությունը, գործիքի կոնֆիգուրացիան և արտադրական առաջնահերթությունները: Սիմուլյացիան անհրաժեշտ է, քանի որ այն բացահայտում է բախումները և անհասանելի ծռումները՝ նախքան դրանք կվերածվեն արտադրամասում թանկարժեք ուշացումների:
Արտադրության կառավարման ծրագրային ապահովումը կապում է այս տեխնիկական տվյալները ամենօրյա գործունեության հետ: Այն թույլ է տալիս որոշել պատվերների առաջնահերթությունը, խմբավորել համատեղելի աշխատանքները, հետևել հաստոցների վիճակին և գրանցել ցիկլի փաստացի ժամանակը, պարապուրդները և վերամշակումները: Նպատակը տվյալներ հավաքելը չէ հանուն տվյալների: Նպատակը պարզելն է, թե որտեղից են գալիս կորցրած րոպեները՝ բեռնումից, ծրագրավորումից, գործիքներից, նյութի առկայությունից, թե չպլանավորված միջամտությունից:
Պլանավորեք գործիքները, որակը և անձնակազմը միասին
Ծռման ավտոմատացման նախագիծը հենց սկզբից պետք է ներառի գործիքային ռազմավարություն: Պուանսոնների և մատրիցների ստանդարտացված հավաքածուները, սեղմման կրկնվող դիրքերը և փաստաթղթավորված կարգաբերման կանոնները նվազեցնում են տարբերությունները պատվերների միջև: Եթե գործիքները վնասված են, կորած կամ անհամաչափ են մակնշված, ավտոմատացումը միայն կուժեղացնի խնդիրը:
Որակի հսկողությունը նույնպես պետք է տեղափոխվի ավելի վաղ փուլեր: Անկյան չափումը և ավտոմատ ուղղումը փոխհատուցում են նյութի հատկությունների տատանումները, սակայն չեն փոխարինում առաջին դետալի պատշաճ ստուգմանը և գործընթացի կայունության հսկողությանը: Դետալների յուրաքանչյուր խմբի համար պետք է սահմանել կրիտիկական չափերը, արտաքին տեսքի պահանջները և հսկողության հաճախականությունը: Պատասխանատու արտադրատեսակների համար մտածեք, թե ինչպես են գրանցվելու չափումների տվյալները և ինչպես պետք է գործեն օպերատորները, երբ արժեքը դուրս է գալիս թույլատրելի շեղումից:
Ավտոմատացումը փոխում է օպերատորների պարտականությունները, բայց չի վերացնում որակավորված մասնագետների կարիքը: Օպերատորները դառնում են բջիջների վերահսկիչներ, կարգաբերման մասնագետներ, որակի վերաբերյալ որոշումներ կայացնողներ և անսարքությունների վերացման առաջին օղակ: Ուսուցումը պետք է ներառի սովորական արտադրությունը, վերակարգաբերումը, ահազանգերից հետո աշխատանքի վերականգնումը, անվտանգ ձեռքով միջամտությունը և հիմնական սպասարկումը: Մատակարարը, որը կարող է տեղադրել համակարգը, ուսուցանել անձնակազմին և աջակցել շահագործման հանձնելուց հետո, ռիսկերի նվազեցման կարևոր գործոն է, հատկապես եթե ծռումը վճռորոշ է մատակարարման ժամկետների համար:
Հաշվարկեք նախագծի տնտեսագիտությունը իրականում հասանելի ժամանակով
Հիմնավորված ներդրումային հաշվարկը համեմատում է ընթացիկ և ապագա թողարկումը իրական արտադրական պայմաններում: Հաշվի առեք կարգաբերման ժամանակը, նյութի տեղափոխումը, օպերատորների ներկայությունը, վերամշակումը, սպասարկումը և իրատեսական ծանրաբեռնվածությունը: Միայն ծռման տեսական արագության համեմատությունը կտա չափազանց լավատեսական արդյունք, որին դժվար է հասնել արտադրամասում:
Գնահատեք ոչ միայն անձնակազմի կրճատումը, այլև դրա վերաբաշխումը: Եթե ռոբոտացված բջիջը փորձառու մամլիչի օպերատորին հնարավորություն է տալիս զբաղվել ծրագրավորմամբ, որակով կամ երկրորդ հաստոցով, օգուտը կարող է զգալի լինել նույնիսկ աշխատակիցների թվի անփոփոխության դեպքում: Լրացուցիչ օգուտներ կարող են տալ պատվերների կատարման ավելի կարճ ժամկետները, հաճախորդին հասնող ավելի քիչ խոտանը, ավելի կանխատեսելի պլանավորումը և կրկնվող պատվերները հիմնական հերթափոխերից դուրս կատարելու հնարավորությունը:
Հաճախ խելամիտ է փուլային մոտեցումը: Նախ ստանդարտացրեք գործիքները և ներդրեք օֆլայն ծրագրավորում, ապա ավտոմատացրեք ամենազանգվածային դետալների խմբերը, երբ արտադրական տվյալները հաստատեն նպատակահարմարությունը: Italian Machinery Association-ն աջակցում է սարքավորումների և ինտեգրման նման գնահատմանը պրեմիում դասի ծռման, ավտոմատացման, պահեստավորման և ծրագրային լուծումների ոլորտում:
Ծռման ավտոմատացման լավագույն նախագծերը որոշվում են ոչ թե ամենաբարդ ռոբոտով կամ ցիկլի ամենաարագ հայտարարված ժամանակով: Դրանք որոշվում են համապատասխան դետալների կայուն հոսքով, գործընթացի մասին հուսալի տվյալներով, պատրաստված անձնակազմով և այն պատվերների համար ընտրված սարքավորումներով, որոնք ձեռնարկությունը մտադիր է ստանալ ապագայում:
Սկսեք դետալներից, ոչ թե հաստոցից
Ավտոմատացումը լավագույնս է աշխատում, երբ այն համապատասխանում է տեղամասի աշխատանքի իրական հոսքին: Սարքավորումները համեմատելուց առաջ վերլուծեք դետալների բնորոշ տեսականին մի քանի ամսվա կտրվածքով: Առանձնացրեք մեծ սերիաներով կրկնվող դետալները փոքր սերիաներով անհատական նախագծերով արտադրանքից և ուսումնասիրեք դրանց չափերը, հաստությունները, ծռումների քանակը, դարակների երկրաչափությունը, նյութի մակնիշները և թույլատրելի շեղումների պահանջները:
Ռոբոտացված բեռնումով և բեռնաթափումով թիթեղածռիչ մամլիչը հաճախ լավ է համապատասխանում այն դետալներին, որոնք կարելի է կայուն բռնել և որոնք ծռվում են կրկնվող հաջորդականությամբ: Այն հատկապես արդյունավետ է միջին և մեծ ծավալների դեպքում, ձևաձևման պլաններով արտադրության ժամանակ և այն դետալների համար, որոնց մշակումն այլապես օպերատորից շատ ժամանակ է խլում: Ռոբոտացված բջիջները կարող են նաև որոշակի ժամանակ աշխատել առանց օպերատորի, եթե ճիշտ են կազմակերպված նյութի մատակարարումը, գործիքի կարգաբերումը և որակի հսկողությունը:
Վահանածռիչ հաստոցները ավտոմատացման այլ ուղի են: Դրանք հատկապես արտադրողական են վահանակների, պահարանների, դռների, դարակների, էլեկտրական վահանների և բազմաթիվ կարճ դարակներով այլ արտադրատեսակների պատրաստման ժամանակ: Քանի որ նախապատրաստվածքն ավտոմատ կերպով է դիրքավորվում, իսկ ծռման գործիքը հարմարվում է ծրագրավորված երկրաչափությանը, վահանածռիչ հաստոցը կրճատում է դետալների ձեռքով տեղափոխումը և վերացնում թիթեղածռիչ մամլիչին բնորոշ բազմաթիվ կարգաբերումներ: Այն յուրաքանչյուր բարդ դետալի համար չէ, սակայն համապատասխան արտադրատեսակների դեպքում ապահովում է ցիկլի շատ կարճ ժամանակ և կայուն արդյունք:
Այս վերլուծությունը պետք է նաև բացահայտի այն դետալները, որոնք ավելի լավ է թողնել ձեռքով մշակման: Նախատիպերը, եզակի պատվերները, շատ փոքր դետալները, հաստ թիթեղային մետաղը և միմյանցից խիստ տարբերվող հավաքական հանգույցները կարող են չարդարացնել առանձին ռոբոտացված գործընթաց: Գործնական ավտոմատացման պլանը պահպանում է ճկուն ձեռքի հզորությունն այնտեղ, որտեղ այն օգուտ է բերում:
Սահմանեք ավտոմատացման նպատակը
«Ավտոմատացված ծռումը» կարող է նշանակել ներդրումների տարբեր մակարդակներ: Ճիշտ նպատակը միշտ չէ, որ ամբողջովին առանց մարդկանց արտադրությունն է: Շատ ձեռնարկությունների համար առաջին խնդիրը ձեռքով տեղափոխման մեկ գործողության վերացումն է կամ վերակարգաբերման ժամանակի այնքան կրճատումը, որ նույն թիմով ավելի շատ արտադրանք թողարկվի:
Հաստոցի մակարդակում ավտոմատացումը կարող է ներառել գործիքի ավտոմատ սեղմում, անկյան չափում, ծռման ադապտիվ ուղղում և օֆլայն ծրագրավորում: Այս գործառույթները նվազեցնում են կախվածությունը կարգաբերումից և բարելավում առաջին դետալի ճշգրտությունը: Դրանք օգտակար են նույնիսկ այն դեպքում, երբ օպերատորը շարունակում է ձեռքով բեռնել և բեռնաթափել յուրաքանչյուր դետալ:
Հաջորդ մակարդակը նյութի տեղաշարժի ավտոմատացումն է: Ռոբոտը կամ պորտալային համակարգը բեռնում է նախապատրաստվածքները, ծռումների միջև շրջում դետալները և դարսում պատրաստի արտադրատեսակները: Նախապատրաստվածքների ավտոմատ բեռնումը կարելի է համատեղել թիթեղների պահեստավորման համակարգերի հետ, իսկ պատրաստի դետալների փոխակրիչները կամ դարսման լուծումները թույլ չեն տալիս բջջին կանգ առնել արտադրանքի կուտակման ժամանակ:
Արտադրության մակարդակում ավտոմատացումը միավորում է կտրումը, տեսակավորումը, ծռումը, պահեստավորումը և արտադրական ծրագրային ապահովումը: Հենց այստեղ է արտադրողը վերահսկողություն ստանում հերթում սպասելու ժամանակի և նյութի հետագծելիության նկատմամբ, այլ ոչ միայն հաստոցի ցիկլի ժամանակի: Նույնիսկ արագ ծռման բջիջը կաշխատի իր հնարավորություններից ցածր, եթե օպերատորները նախապատրաստվածքներ են փնտրում, ծրագրերը տրամադրվում են ուշացումով կամ պատրաստի դետալները խառնվում են այլ պատվերի հետ:
Ընտրություն ռոբոտացված մամլիչների և վահանածռիչ հաստոցների միջև
Սարքավորման հիմնական որոշումը հաճախ այն է՝ ավտոմատացնել թիթեղածռիչ մամլիչը, թե համապատասխան դետալներն ուղղել վահանածռիչ հաստոցին: Երկու տարբերակներն էլ կարող են շատ արտադրողական լինել, սակայն դրանց ուժեղ կողմերը տարբեր են:
Ավտոմատացված թիթեղածռիչ մամլիչի բջիջներ
Ռոբոտացված թիթեղածռիչ մամլիչի բջիջը պահպանում է ավանդական ծռման տեխնոլոգիայի բազմակողմանիությունը: Այն կարող է աշխատել դետալների ձևերի, ծռման անկյունների և գործիքների համակցությունների լայն շրջանակի հետ՝ պայմանով, որ ռոբոտը կարողանա ամբողջ հաջորդականության ընթացքում բռնել, պահել և տեղաշարժել նախապատրաստվածքը: Ժամանակակից բջիջներն օգտագործում են օֆլայն սիմուլյացիա՝ արտադրությունը սկսելուց առաջ ստուգելու հասանելիությունը, բախումների բացակայությունը, բռնման կետերը և ցիկլի ժամանակը:
Մյուս կողմը գործընթացի կարգապահությունն է: Գործիքները պետք է ստանդարտացված լինեն, նախապատրաստվածքները պետք է ստացվեն կանխատեսելի վիճակում, իսկ բջջին անհրաժեշտ է դետալների հուսալի մատուցում: Բարդ դետալները, որոնց ծանրության կենտրոնը զգալիորեն փոխվում է, որոնք ունեն բռնման նեղ մակերեսներ կամ զգալի ճկունություն, կարող են պահանջել հատուկ բռնիչներ կամ ընդհանրապես պիտանի չլինել առանց օպերատորի մշակման համար:
Վահանածռման համակարգեր
Վահանածռիչ հաստոցները ստեղծված են արագության և կրկնելիության համար՝ համապատասխան երկրաչափությամբ դետալների դեպքում: Դրանք հատկապես արդյունավետ են, երբ ձեռնարկությունն արտադրում է բազմաթիվ իրանային և վահանակային դետալներ, քանի որ հաստոցը կատարում է մի քանի ծռում առանց թիթեղածռիչ մամլիչի վրա անհրաժեշտ նախապատրաստվածքի կրկնվող ձեռքով շրջման և դիրքավորման: Գործիքի ավտոմատ վերակարգաբերումը նաև թույլ է տալիս խառը արտադրություն՝ առանց օպերատորի էական միջամտության:
Սահմանափակումը երկրաչափությունն է: Խորը արկղաձև ձևերը, որոշ հակադարձ դարակներ, հատուկ ձևավորման գործողությունները և հաստոցի աշխատանքային տիրույթից դուրս գտնվող նախապատրաստվածքները դեռ կարող են պահանջել թիթեղածռիչ մամլիչ: Շատ բարձր արդյունավետությամբ մետաղամշակման ձեռնարկություններ օգտագործում են երկու տեխնոլոգիաները՝ վահանածռումը կրկնվող վահանակների համար, իսկ թիթեղածռիչ մամլիչները՝ պատվերների ավելի մեծ ճկունության համար:
Կառուցեք նյութի հոսքը ծռման բջջի շուրջ
Ավտոմատացումն այնքան հուսալի է, որքան հուսալի է այն ապահովող նյութի հոսքը: Նախապատրաստվածքները պետք է ստացվեն ճիշտ հաջորդականությամբ, դիրքով և վիճակում: Պատրաստի դետալները պետք է լքեն բջիջը՝ առանց նոր նեղ տեղ ստեղծելու: Ահա թե ինչու ծռման նախագծերը պետք է գնահատել որպես համակարգ, այլ ոչ թե որպես հաստոցի գնում:
Սկսեք նախորդ փուլերից՝ կտրումից և նախապատրաստվածքների նույնականացումից: Լազերով կտրված կամ դակված նախապատրաստվածքները պետք է միանշանակ կապված լինեն ճիշտ արտադրական պատվերի և ծռման ծրագրի հետ: Եթե կարևոր են պաշտպանիչ թաղանթը, կոշտուկի ուղղությունը կամ տեսանելի մակերեսները, այդ պահանջները պետք է ներառվեն տեխնոլոգիական երթուղու և նյութի տեղափոխման գործընթացի մեջ: Ռոբոտը չի կարող շտկել սխալ նախապատրաստվածքը կամ գլոցման ուղղության չպլանավորված պահանջը:
Ուղղահայաց պահեստավորման համակարգերը կարող են նյութ մատակարարել և գործողությունների միջև բուֆեր ստեղծել՝ միաժամանակ խնայելով արտադրական տարածքը: Մեծ ծավալների դեպքում բեռնման, տեսակավորման և տեղափոխման ավտոմատ համակարգերը կարող են նախապատրաստվածքներն ուղղակիորեն մատուցել ծռմանը: Ելքում դարսման կայանները, փոխակրիչները, սայլակները կամ հավաքման բուֆերները պետք է հաշվարկված լինեն բջջի փաստացի արտադրողականության համար:
Մի մոռացեք խոտանի և վերամշակման կառավարման մասին: Բջջին անհրաժեշտ է հստակ կարգ մերժված նախապատրաստվածքների, հսկողությունը չանցած դետալների և ձեռքով լրացուցիչ մշակում պահանջող արտադրատեսակների համար: Առանց դրա բացառությունները աստիճանաբար վերածվում են պարապուրդների:
Ծրագրային ապահովումը դարձրեք կառավարման մակարդակ
Օֆլայն ծրագրավորումը ծռման արտադրողականությունը բարձրացնելու ամենաարագ միջոցներից մեկն է: Ծրագրերը կարելի է ստեղծել 3D մոդելներից, ստուգել գործիքների և բախումների համար և փոխանցել արտադրամաս դեռ նախապատրաստվածքի ստացումից առաջ: Սա կրճատում է հաստոցի մոտ ծրագրավորման ժամանակը և կոնստրուկտորներին հնարավորություն տալիս ավելի վաղ լուծել տեխնոլոգիականության հարցերը:
Ավտոմատացված բջիջների համար ծրագրային ապահովումը պետք է անի ավելին, քան ծռումների հաջորդականության կազմումը: Այն պետք է համակարգի ռոբոտի շարժումները, դետալի դիրքը, բռնիչի ընտրությունը, գործիքի կոնֆիգուրացիան և արտադրական առաջնահերթությունները: Սիմուլյացիան անհրաժեշտ է, քանի որ այն բացահայտում է բախումները և անհասանելի ծռումները՝ նախքան դրանք կվերածվեն արտադրամասում թանկարժեք ուշացումների:
Արտադրության կառավարման ծրագրային ապահովումը կապում է այս տեխնիկական տվյալները ամենօրյա գործունեության հետ: Այն թույլ է տալիս որոշել պատվերների առաջնահերթությունը, խմբավորել համատեղելի աշխատանքները, հետևել հաստոցների վիճակին և գրանցել ցիկլի փաստացի ժամանակը, պարապուրդները և վերամշակումները: Նպատակը տվյալներ հավաքելը չէ հանուն տվյալների: Նպատակը պարզելն է, թե որտեղից են գալիս կորցրած րոպեները՝ բեռնումից, ծրագրավորումից, գործիքներից, նյութի առկայությունից, թե չպլանավորված միջամտությունից:
Պլանավորեք գործիքները, որակը և անձնակազմը միասին
Ծռման ավտոմատացման նախագիծը հենց սկզբից պետք է ներառի գործիքային ռազմավարություն: Պուանսոնների և մատրիցների ստանդարտացված հավաքածուները, սեղմման կրկնվող դիրքերը և փաստաթղթավորված կարգաբերման կանոնները նվազեցնում են տարբերությունները պատվերների միջև: Եթե գործիքները վնասված են, կորած կամ անհամաչափ են մակնշված, ավտոմատացումը միայն կուժեղացնի խնդիրը:
Որակի հսկողությունը նույնպես պետք է տեղափոխվի ավելի վաղ փուլեր: Անկյան չափումը և ավտոմատ ուղղումը փոխհատուցում են նյութի հատկությունների տատանումները, սակայն չեն փոխարինում առաջին դետալի պատշաճ ստուգմանը և գործընթացի կայունության հսկողությանը: Դետալների յուրաքանչյուր խմբի համար պետք է սահմանել կրիտիկական չափերը, արտաքին տեսքի պահանջները և հսկողության հաճախականությունը: Պատասխանատու արտադրատեսակների համար մտածեք, թե ինչպես են գրանցվելու չափումների տվյալները և ինչպես պետք է գործեն օպերատորները, երբ արժեքը դուրս է գալիս թույլատրելի շեղումից:
Ավտոմատացումը փոխում է օպերատորների պարտականությունները, բայց չի վերացնում որակավորված մասնագետների կարիքը: Օպերատորները դառնում են բջիջների վերահսկիչներ, կարգաբերման մասնագետներ, որակի վերաբերյալ որոշումներ կայացնողներ և անսարքությունների վերացման առաջին օղակ: Ուսուցումը պետք է ներառի սովորական արտադրությունը, վերակարգաբերումը, ահազանգերից հետո աշխատանքի վերականգնումը, անվտանգ ձեռքով միջամտությունը և հիմնական սպասարկումը: Մատակարարը, որը կարող է տեղադրել համակարգը, ուսուցանել անձնակազմին և աջակցել շահագործման հանձնելուց հետո, ռիսկերի նվազեցման կարևոր գործոն է, հատկապես եթե ծռումը վճռորոշ է մատակարարման ժամկետների համար:
Հաշվարկեք նախագծի տնտեսագիտությունը իրականում հասանելի ժամանակով
Հիմնավորված ներդրումային հաշվարկը համեմատում է ընթացիկ և ապագա թողարկումը իրական արտադրական պայմաններում: Հաշվի առեք կարգաբերման ժամանակը, նյութի տեղափոխումը, օպերատորների ներկայությունը, վերամշակումը, սպասարկումը և իրատեսական ծանրաբեռնվածությունը: Միայն ծռման տեսական արագության համեմատությունը կտա չափազանց լավատեսական արդյունք, որին դժվար է հասնել արտադրամասում:
Գնահատեք ոչ միայն անձնակազմի կրճատումը, այլև դրա վերաբաշխումը: Եթե ռոբոտացված բջիջը փորձառու մամլիչի օպերատորին հնարավորություն է տալիս զբաղվել ծրագրավորմամբ, որակով կամ երկրորդ հաստոցով, օգուտը կարող է զգալի լինել նույնիսկ աշխատակիցների թվի անփոփոխության դեպքում: Լրացուցիչ օգուտներ կարող են տալ պատվերների կատարման ավելի կարճ ժամկետները, հաճախորդին հասնող ավելի քիչ խոտանը, ավելի կանխատեսելի պլանավորումը և կրկնվող պատվերները հիմնական հերթափոխերից դուրս կատարելու հնարավորությունը:
Հաճախ խելամիտ է փուլային մոտեցումը: Նախ ստանդարտացրեք գործիքները և ներդրեք օֆլայն ծրագրավորում, ապա ավտոմատացրեք ամենազանգվածային դետալների խմբերը, երբ արտադրական տվյալները հաստատեն նպատակահարմարությունը: Italian Machinery Association-ն աջակցում է սարքավորումների և ինտեգրման նման գնահատմանը պրեմիում դասի ծռման, ավտոմատացման, պահեստավորման և ծրագրային լուծումների ոլորտում:
Ծռման ավտոմատացման լավագույն նախագծերը որոշվում են ոչ թե ամենաբարդ ռոբոտով կամ ցիկլի ամենաարագ հայտարարված ժամանակով: Դրանք որոշվում են համապատասխան դետալների կայուն հոսքով, գործընթացի մասին հուսալի տվյալներով, պատրաստված անձնակազմով և այն պատվերների համար ընտրված սարքավորումներով, որոնք ձեռնարկությունը մտադիր է ստանալ ապագայում: