29.09.2026 - 09:18
Նոր լազերը, թերթամետաղ ծռող մամլիչը կամ ռոբոտացված բջիջը կարող են ակնթարթորեն բարելավել առանձին գործողությունը: Այնուամենայնիվ, եթե նյութը դեռ սպասում է ամբարձիչին, ծրագրերը պատրաստվում են ձեռքով, իսկ պատրաստի դետալները կուտակվում են գործընթացների միջև — գործարանը ընդամենը ստեղծել է «ավտոմատացման կղզյակ»: Հասկանալ, թե ինչպես ինտեգրել արտադրության ավտոմատացումը, նշանակում է միավորել սարքավորումները, նյութական հոսքերը, տվյալները և մարդկանց հստակ սահմանված արտադրական նպատակի շուրջ:
Թիթեղային մետաղից արտադրանքի արտադրողների համար ճիշտ նախագիծը հազվադեպ է այն, որտեղ ամենաշատ ռոբոտատեխնիկան է կամ սարքավորումների ամենաբարձր տեխնիկական բնութագրերը։ Դա այն նախագիծն է, որը վերացնում է թողունակությունը սահմանափակող նեղ տեղը, պահպանում է արտադրանքի որակը և շահագործման հանձնելուց հետո երկար տարիներ շարունակ տեխնիկապես սպասարկելի է մնում։ Իսկ փուլային ինտեգրման պլանը այդ արդյունքը դարձնում է շատ ավելի կանխատեսելի։
Սկսեք արտադրության նեղ տեղից
Ավտոմատացումը պետք է հիմնվի արտադրության իրական տվյալների, այլ ոչ թե սարքավորումների կատալոգի վրա։ Կազմեք դետալների ներկայացուցչական խմբի երթուղու քարտեզը — ստացված մետաղական թերթից մինչև փաթեթավորված արտադրանք։ Արձանագրեք կարգաբերման, կտրման, ծռման, տեղափոխման, հերթում սպասելու և վերամշակման ժամանակը, օպերատորի մասնակցության աստիճանը և այն հեռավորությունը, որն անցնում է նյութը։
Մետաղամշակման շատ ձեռնարկություններում նեղ տեղը հենց կտրման կամ ծռման ցիկլը չէ։ Դա կարող է լինել պահեստից թերթի տրամադրումը, գործիքի փոխարինումը, ծրագրի գործարկումը, դետալների տեսակավորումը, հաջորդ գործողությանը փոխանցումը կամ երկրորդ հերթափոխում որակավորված օպերատորների պակասը։ Այս խնդիրներից յուրաքանչյուրը պահանջում է իր լուծումը։
Օրինակ՝ ավտոմատ բեռնման և բեռնաթափման համակարգով լազերային հաստոցը թույլ է տալիս ավելացնել ինքնավար աշխատանքի ժամանակը։ Սակայն այն չի կրճատի պատվերների կատարման ընդհանուր ժամկետները, եթե դետալները հետո ծռումից առաջ ժամերով ձեռքով տեսակավորվում են։ Այդ դեպքում ձևաբացման (նեստինգի) կարգապահությունը, դետալների մակնշումը, բուֆերային գոտիների կառավարումը և ծռման տեղամասի արտադրողականությունը պահանջում են ոչ պակաս ուշադրություն։
Տեխնոլոգիան ընտրելուց առաջ ձևակերպեք բիզնես նպատակը։ Դա կարող է լինել անանձնակազմ արտադրության (lights-out) ծավալի ավելացումը, պատվերների կատարման ժամկետների կրճատումը, անավարտ արտադրության ծավալի նվազեցումը, տեղափոխման ծախսերի կրճատումը, կրկնելիության բարելավումը կամ հզորության ավելացումը՝ առանց արտադրական տարածքներն ընդլայնելու։ Հստակ նպատակը թույլ է տալիս համեմատել այլընտրանքները և հաշվարկել ինքնածածկումը ոչ միայն հաստոցների բեռնվածությամբ։
Ինչպես ինտեգրել ավտոմատացումը նյութական հոսքի շուրջ
Նյութական հոսքը ավտոմատացված գործարանի ֆիզիկական կմախքն է։ Թիթեղային մետաղի մշակումը կապված է ծանր, բազմազան և հաճախ փոքրասերիական նյութի հետ։ Եթե նյութի տեղափոխումը կտրված է հաստոցների աշխատանքից, ավտոմատացման օգուտն արագ կորչում է պարապուրդների և ավելորդ բեռնման-բեռնաթափման գործողությունների մեջ։
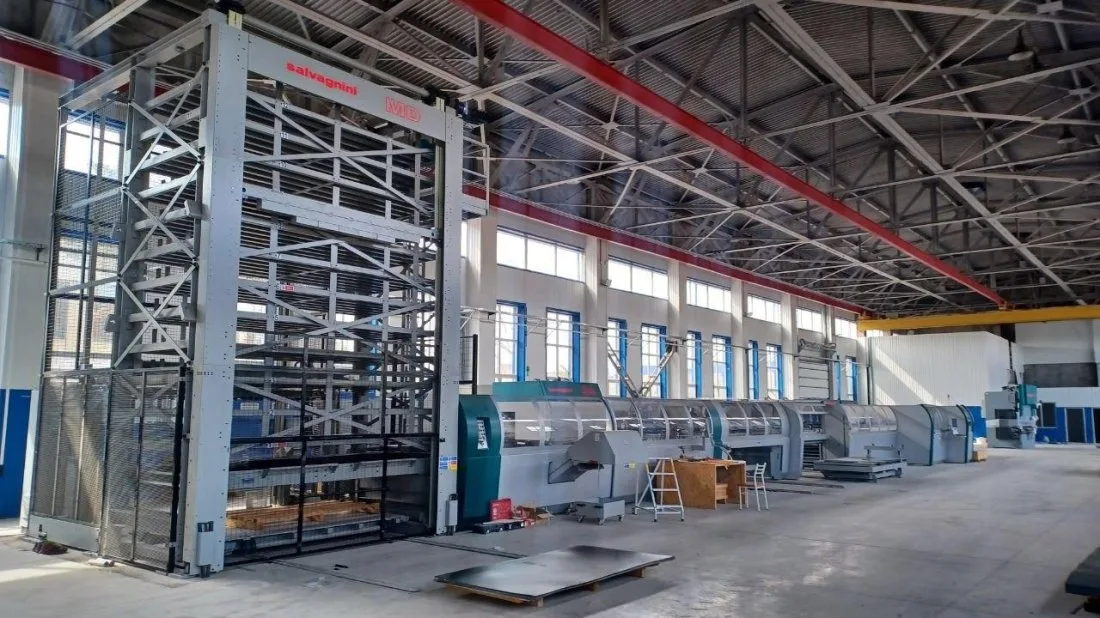
Սկսեք որոշելուց, թե ինչպես է հումքը մտնում պահեստ, ինչպես է այն նույնականացվում և ինչպես է հասնում յուրաքանչյուր գործողության։ Ուղղահայաց ավտոմատացված պահեստը թույլ է տալիս խնայել արտադրական տարածքը և ապահովել առկա թերթերի թափանցիկ հաշվառում։ Միացված բեռնման համակարգերը կարող են նյութը մատակարարել լազերային կտրման համալիրներին, կոորդինատային-դակիչ կամ համակցված հաստոցներին՝ ըստ հերթափոխային առաջադրանքի։ Նպատակը ոչ թե պարզապես ավտոմատ տեղափոխումն է, այլ հուսալի և հետագծելի հոսքը, որն անհրաժեշտ նյութը հասցնում է ճիշտ ժամանակին։
Նույն պլանավորումն անհրաժեշտ է նաև կտրումից հետո։ Գնահատեք՝ արդյոք դետալներին անհրաժեշտ է ավտոմատ դարսում, տեսակավորում, պալետավորում, բուֆերացում կամ ուղիղ փոխանցում ծռման։ Մանր դետալները, մնացորդային կմախքային շրջանակը, պաշտպանիչ թաղանթները, խառը նյութերը և պատվերների հաճախակի փոփոխությունը — այս ամենն ազդում է տեղափոխման հայեցակարգի վրա։ Բարձր ավտոմատացված փոխադրման համակարգն արդարացված է կայուն խոշորասերիական արտադրության համար, մինչդեռ ճկուն բուֆերը և հստակ կազմակերպված ձեռքով մշակման կետը կարող են ավելի լավ ներդրում լինել լայն անվանացանկի համար։
Արտադրամասի հատակագիծը ոչ պակաս կարևոր է, քան սարքավորումների հնարավորությունները։ Կրճատեք հաճախակի օգտագործվող երթուղիների երկարությունը, պահպանեք անվտանգ մուտքը սպասարկման համար և նախատեսեք տեղ տակդիրների (պալետների), խոտանի և ոչ ստանդարտ իրավիճակների համար։ Գծագրում արդյունավետ թվացող հատակագիծը իրականում կարող է ձախողվել, եթե օպերատորները չկարողանան փոխել գործիքը, ստուգել որակը կամ վերացնել սխալը՝ առանց հարևան սարքավորումը կանգնեցնելու։
Միավորեք հաստոցները, ծրագրային ապահովումը և տվյալները
Ֆիզիկական ինտեգրումն ինքնին չի ստեղծում համաձայնեցված արտադրական համակարգ։ Ծրագրային մակարդակը պետք է կապի արժեքի հաշվարկը, պատվերները, ծրագրավորումը, ձևաբացումը, պլանավորումը, պահեստային պաշարները, սարքավորումների կարգավիճակը և որակի տվյալները ձեռնարկության խնդիրներին համապատասխան մակարդակով։
Մետաղամշակման շատ գործարանների համար առաջին առաջնահերթությունը միջանցիկ ծրագրավորումն ու ձևաբացման օպտիմալացումն է։ Միասնական ծրագրային միջավայրը նվազեցնում է տեխնոլոգների աշխատանքի կրկնությունը, ստանդարտացնում է մշակման պարամետրերը և բարձրացնում նյութի օգտագործման գործակիցը։ Այն նաև պլանավորողներին տեսանելիություն է տալիս թերթերի մնացորդների, արտադրական պատվերների, սարքավորումների բեռնվածության և հանձնման ժամկետների վերաբերյալ։
Հաստոցների ինտեգրումն ապահովում է իրական հետադարձ կապ արտադրամասից։ Կարգավիճակի տվյալները ցույց են տալիս՝ արդյոք հաստոցն աշխատում է, սպասում է նյութի, կանգնեցված է սխալի պատճառով, թե գտնվում է կարգաբերման մեջ։ Այս տարբերակումը սկզբունքորեն կարևոր է. բարձր բեռնվածության գործակցով մոնիթորինգի վահանակը քիչ օգտակար է, եթե գործարանը, այնուամենայնիվ, ուշացնում է առաքումները՝ պատվերները սխալ հերթականությամբ գործարկելու պատճառով։
Խուսափեք ծրագրային ապահովման գործառույթներ գնելուց՝ առանց հասկանալու, թե որ որոշումները դրանք կբարելավեն։ Տվեք գործնական հարցեր. ո՞վ է ճշգրտում ժամանակացույցը առաջնահերթությունների փոփոխության դեպքում։ Ո՞վ է պատասխանատու նյութերի հիմնական տվյալների համար։ Ինչպե՞ս են ստուգված և տարբերակների վերահսկմամբ ծրագրերը հասնում հաստոցին։ Ո՞ր ազդանշաններն են պահանջում օպերատորի, սպասարկման ծառայության կամ մատակարարի տեխնիկական աջակցության միջամտություն։ Պատասխանատվության հստակ ամրագրումը կանխում է այնպիսի արժեքավոր տվյալների կուտակումը, որոնցից ոչ ոք չի օգտվում։
Առկա ERP կամ MES համակարգերի հետ ինտեգրումը պետք է նախապես պլանավորել։ Դա միշտ չէ, որ պահանջում է լայնածավալ անհատական նախագիծ։ Որոշ դեպքերում բավական է պատվերների, երթուղային քարտերի, նյութերի պահանջարկի և կատարման տվյալների կառավարելի փոխանակումը։ Ինտեգրման խորությունը կախված է պատվերների ծավալից, դետալների բարդությունից, պլանավորման կարգապահությունից և արդեն ներդրված համակարգերից։
Ընտրեք ավտոմատացումը արտադրանքի անվանացանկին համապատասխան
Սերիական դետալների համար առավելագույնս արդյունավետ կոնֆիգուրացիան կարող է չափազանց կոշտ լինել փոքր խմբաքանակների և հաճախակի կոնստրուկտորական փոփոխությունների համար։ Ավտոմատացումը պետք է համապատասխանի դետալների տեխնոլոգիական խմբերին, խմբաքանակների չափերին, նյութերի տեսականուն, որակի պահանջներին և արտադրության աճի պլաններին։
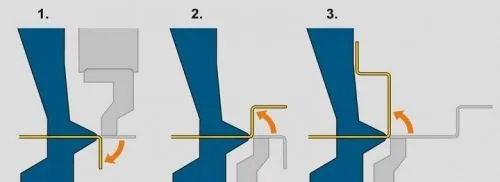
Ռոբոտացված թիթեղածռիչ համալիրը ապահովում է բարձր կրկնելիություն և նվազեցնում է կախվածությունը ձեռքի աշխատանքից համապատասխան դետալների դեպքում։ Սակայն այն պահանջում է արտադրատեսակներ, որոնք նախագծված կամ ընտրված են՝ հաշվի առնելով ռոբոտի կողմից կայուն բռնումը և գործընթացի կանխատեսելի ընթացքը։ Հաճախակի վերակարգաբերում պահանջող բարդ դետալները կարող են ավելի արդյունավետ մնալ ճկուն ձեռքի կամ կիսաավտոմատ թիթեղածռիչ մամլիչի վրա։ Որոշումը պետք է հիմնվի արտադրության իրական տվյալների, այլ ոչ թե ցիկլի տեսական ժամանակի վրա։
Նույն սկզբունքը կիրառելի է վահանածռիչ հաստոցների վրա ավտոմատ ծռման, դակման, լազերային կտրման, եզրային անհարթությունների մաքրման և վերջնական մշակման նկատմամբ։ Գնահատեք դետալները ըստ չափսերի, հաստության, նյութի, երկրաչափության բարդության, շրջելու անհրաժեշտության, թույլատրելի շեղումների և տարեկան ծավալի։ Այնուհետև որոշեք անվանացանկի այն տոկոսը, որը կարող է մշակվել ավտոմատ՝ առանց մշտական խափանումներ առաջացնելու։
Բարձրակարգ սարքավորումը առավել արժեքավոր է այն ժամանակ, երբ դրա ներուժն աջակցվում է հարակից ենթակառուցվածքով։ Արագ մանրաթելային լազերին անհրաժեշտ է նյութի անխափան մատակարարում և հաջորդող տեղամասերի բավարար արտադրողականություն։ Ավտոմատ ծռման գծին անհրաժեշտ են ճշգրիտ նախապատրաստվածքներ և ծրագրերի կարգապահ կառավարում։ Ուղղահայաց պահեստին անհրաժեշտ է մնացորդների հավաստի հաշվառում։ Ինտեգրումը շղթա է, և դրա փաստացի արտադրողականությունը որոշում է ամենաթույլ օղակը։
Շահագործման հանձնեք փուլ առ փուլ և պաշտպանեք ընթացիկ արտադրությունը
Գործարանի ավտոմատացման նախագիծը պետք է դիտարկել որպես արտադրական գործընթացի արդիականացում, այլ ոչ թե պարզապես սարքավորումների մոնտաժ։ Օպտիմալ մոտեցումը սովորաբար փուլային է. գործընթացի մշակում, դետալների խմբերի վավերացում, օպերատորների ուսուցում, տվյալների փոխանակման կայունացում և միայն դրանից հետո անցում ինքնավար կամ ամբողջությամբ ինտեգրված աշխատանքի։
Մոնտաժը սկսելուց առաջ ձևակերպեք ընդունման չափանիշներ, որոնք արտացոլում են ակնկալվող բիզնես արդյունքը։ Դրանք կարող են ներառել արտադրողականությունն ըստ ընտրված դետալների խմբերի, առաջին ներկայացումից պիտանի արտադրանքի ելքի տոկոսը (first-pass quality), կարգաբերման ժամանակի կրճատումը, նյութերի հետագծելիությունը, աշխատաժամանակի թիրախային ցուցանիշները, անվտանգությունը և կանգառների դեպքում գործողությունների կարգը։ Համաձայնեցրեք յուրաքանչյուր ցուցանիշի ստուգման մեթոդաբանությունը։
Մինչև սարքավորումների ժամանումը նախապատրաստեք էներգառեսուրսները, հիմքերը, ցանցային միացումները, անվտանգության գոտիները, նյութերի տեղադրման վայրերը և բեռնամբարձ աշխատանքների պլանները։ Ուշացումներն ավելի հաճախ առաջանում են հենց այս միացման կետերում, այլ ոչ թե բուն հաստոցի պատճառով։ Յուրացման ժամանակահատվածում պահպանեք փորձարկված պահուստային գործընթաց կրիտիկական պատվերների համար, մինչև նոր բջիջը կայուն արտադրողականության հասնի։
Ուսուցումը պետք է դուրս գա հաստոցի կառավարման շրջանակներից։ Օպերատորները պետք է հասկանան բեռնման կանոնները, խափանումներից հետո վերականգնման կարգը, որակի հսկման մեթոդները, ծրագրերի ընտրությունը և խնդիրների էսկալացիայի կարգը։ Սպասարկող անձնակազմին անհրաժեշտ են տեխնիկական սպասարկման կանոնակարգեր, պահեստամասերի պլան, ախտորոշման հասանելիություն և տեխնիկական աջակցության կոնտակտներ։ Ղեկավարների համար կարևոր է սովորել ճիշտ մեկնաբանել արտադրական տվյալները՝ առանց դրանք օգտագործելու որպես օպերատորների վրա ճնշում գործադրելու ձևական գործիք։
Italian Machinery Association-ում ինտեգրման աջակցությունը շատ ավելին է, քան սարքավորումների մատակարարումը, քանի որ հենց մոնտաժը, ուսուցումը, սերվիսը և տեխնիկական սպասարկումն են որոշում՝ արդյոք նոր համակարգը ամենօրյա շահագործման ընթացքում կհասնի պլանավորված հզորության։
Գնահատեք արդյունքները մեկամսյա աշխատանքից հետո
Մի՛ դատեք ավտոմատացման մասին միայն ընդունման փորձարկումներով։ Առաջին շաբաթները ցույց են տալիս իրական շեղումները նյութի մատակարարման, պատվերների թողարկման, օպերատորների վստահության, սպասարկման կարիքների և անվանացանկի կառուցվածքի մեջ։ Հետևեք արդյունքներին՝ համեմատելով սկզբնական նեղ տեղի հետ, և համեմատեք կայուն աշխատանքի ժամանակահատվածը բազային ցուցանիշների հետ։
Օգտակար չափորոշիչները ներառում են. արտադրանքը մեկ հերթափոխում, պատվերի կատարման ժամանակը, հերթում սպասելու ժամանակը, սարքավորումների պատրաստության գործակիցը, նյութի օգտագործման գործակիցը, առաջին ներկայացումից հանձնված արտադրանքի տոկոսը, մեկ դետալի հաշվով ձեռքով կատարվող գործողությունների քանակը և ազատված մարդ-ժամերը, որոնք ձեռքի առօրյա աշխատանքից վերաուղղորդվել են բարձր ավելացված արժեք ունեցող խնդիրներին։ Վերլուծեք շեղումները նույնքան մանրակրկիտ, որքան միջին ցուցանիշները։ Բջիջը, որն արդյունավետ աշխատում է պատվերների 80%-ի վրա, դեռևս կատարելագործման կարիք ունի, եթե մնացած 20%-ը ամենօրյա խափանումներ է առաջացնում։
Օգտագործեք ստացված տվյալները բարելավման հաջորդ քայլը որոշելու համար։ Դա կարող է լինել ծրագրային ալգորիթմի ճշգրտումը, պահեստի միացումը, լրացուցիչ հարմարանքները, ձևաբացման օպտիմալացումը, որակի հսկման նոր կետը կամ հարակից գործընթացի ավտոմատացումը։ Արտադրության ավտոմատացումը տնտեսապես արդարացված է դառնում այն ժամանակ, երբ յուրաքանչյուր փուլ բարելավում է գործընթացի հաջորդ փոխանցումը, այլ ոչ թե պարզապես ավելացնում մեկուսացված տեխնոլոգիա։
Գործնական նպատակն է ստանալ գործարան, որտեղ սարքավորումները, նյութերը և տեղեկատվությունը տեղաշարժվում են նվազագույն ուշացումներով և առանց արտակարգ ռեժիմում շտապողական որոշումներ կայացնելու։ Կառուցեք այդպիսի համակարգ հետևողականորեն՝ վերացնելով ստուգված նեղ տեղերը մեկը մյուսի հետևից, և այդ դեպքում ավտոմատացումը կմնա վերահսկվող ներդրում, այլ ոչ թե թանկարժեք խնդիր։