


Դրոշմման տեսության հիմունքների համառոտ դասընթաց
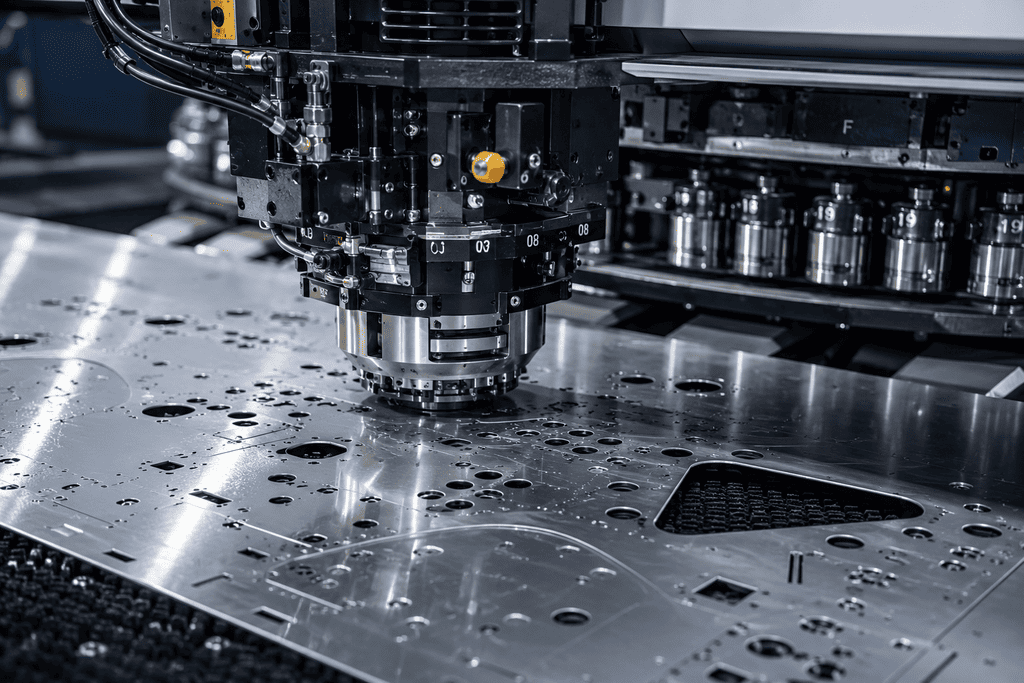
Գործիքի ծառայության ժամկետը երկարացնելու համար անհրաժեշտ է պահպանել մի քանի հիմնական կանոններ.
- Գիտելիքներ և անվտանգություն. Օպերատորը պետք է լավ տիրապետի հաստոցին, ունենա դրոշմման տեսության հիմնարար գիտելիքներ և տեղեկացված լինի այս սարքավորման վրա կատարված նախորդ և ընթացիկ գործողությունների մասին: ՚Աշխատանքի ընթացքում պետք է պատշաճորեն պահպանվեն անվտանգության բոլոր կանոններն ու נորմերը;
- Բացակ (բացատ). Ճիշտ ընտրել բացակը՝ կախված նյութի հաստությունից և դրա ֆիզիկական հատկություններից;
- Գործիքի սպասարկում. Գործիքի ժամանակին սրում և դրան հաջորդող ապամագնիսացում;
- Յուղում. Կանոնավոր կերպով յուղել գործիքը կամ օգտագործել պատվածքով գործիքներ;
- Համառանցքայնության ստուգում. Պարբերաբար ստուգել ադապտերները, դրոշմակալները, ինչպես նաև պուանսոնի և մատրիցայի համառանցքայնությունը (կոաքսիալությունը);
- Ծրագրավորում. Ծրագրավորման ժամանակ ճիշտ ընտրել դրոշմման ռեժիմները:
Կարևոր տեղեկատվություն ծրագրավորման ժամանակ
Արտաքին կտրվածքներ և անկյուններ ծրագրավորելիս անհրաժեշտ է հաշվի առնել, որ դրանց մշակման գոտին պետք է դուրս գա դետալի եզրերից 2…3 մմ:
Եթե որևէ ակոս կամ անցք չի կարող մշակվել մեկ հարվածով, ապա դրա մշակումը պետք է ծրագրավորվի այնպես, որ հաջորդական հարվածների ժամանակ գործիքը աշխատի միշտ իր ավելի մեծ մակերեսով: Սա վերաբերում է նաև կոնտուրային մշակմանը:
Գործիքների որոշ արտադրողներ խորհուրդ են տալիս ծրագրավորել մշակումն այնպես, որ գործիքի օգտագործման գործակիցը լինի ոչ պակաս, քան 70%: Եթե որևէ հանգամանքներից ելնելով հնարավոր չէ ծրագրավորել մշակումն այս պայմաններով, ապա անհրաժեշտ է օգտագործել ավելի փոքր մակերեսով գործիք՝ առանձին կամ մեկ այլ գործիքի հետ համատեղ:
Պուանսոնի նվազագույն չափի կախվածությունը նյութի հաստությունից
Նյութի հաստությունը կարևոր ասպեկտ է, հատկապես, եթե անցքերի տրամագիծը կամ կողմերից մեկը մոտ է մշակվող թերթի հաստությանը:
- Հիմնական կանոն. Պուանսոնի տրամագիծը չպետք է փոքր լինի թերթի հաստությունից:
- Բացառություններ. Սա հնարավոր է հիդրավլիկ ծակող մամլիչների վրա, քանի որ ծակման արագությունը կարգավորելի է:
- Փափուկ նյութեր. Որոշակի դեպքերում հնարավոր է ծակել անցքի տրամագծից ավելի մեծ հաստությամբ նյութ, օրինակ՝ փափուկ նյութերում, ինչպիսիք են ալյումինը կամ պղինձը: Այնուամենայնիվ, պետք է հաշվի առնել, որ այս դեպքում գործիքի ծառայության ժամկետը մի փոքր ավելի կարճ կլինի:
Օպտիմալ բացակի որոշումը
Պուանսոնի և մատրիցայի միջև եղած բացակը էապես ազդում է գործիքների ծառայության ժամկետի, ինչպես նաև մշակվող դետալի ճշգրտության և հարթության վրա: Բացակը որոշվում է՝ ելնելով նյութի ֆիզիկական հատկություններից և հաստությունից: Բացակի ճիշտ կարգավորումը թույլ է տալիս ստանալ պահանջվող որակի դետալներ՝ պահպանելով գործիքի օպտիմալ մաշվածությունը:
- Անբավարար բացակը թույլ է տալիս ստանալ իդեալական որակի անցքեր, սակայն գործիքի վրա ծանր ծանրաբեռնվածության պատճառով դրա մաշվածությունը կլինի առավելագույնը:
- Մեծացված բացակը հանգեցնում է դետալների վրա խոզանների (անհարթությունների) առաջացմանը, իսկ անցքերի եզրերը ստացվում են անհավասար:
Աղյուսակ օպտիմալ բացակի որոշման համար
Օպտիմալ բացակը որոշվում է՝ կախված նյութից և դրա հաստությունից.
| Նյութ | Նյութի հաստությունը | Նվազագույն | Ստանդարտ | Առավելագույն |
|---|---|---|---|---|
| Ալյումին / Պղինձ / Արույր (լատուն) (Ամրության սահման. 20÷25 կգ/մմ²) | Մինչև 2 մմ | 8% | 10% | 12% |
| 2 մմ-ից 4 մմ | 10% | 12% | 15% | |
| 4 մմ-ից ավելի | 12% | 15% | 20% | |
| Փափուկ պողպատ (Ամրության սահման. 30÷40 կգ/մմ²) | Մինչև 2.5 մմ | 15% | 18% | 20% |
| 2.5 մմ-ից 5 մմ | 18% | 22% | 25% | |
| 5 մմ-ից ավելի | 20% | 25% | 30% | |
| Չժանգոտվող պողպատ (Ամրության սահման. 60÷80 կգ/մմ²) | Մինչև 1.5 մմ | 15% | 20% | 22% |
| 1.5 մմ-ից 3 մմ | 18% | 22% | 25% | |
| 3 մմ-ից ավելի | 20% | 25% | 28% |
*Ծանոթագրություն. Բացակի արժեքները ներկայացված են մշակվող նյութի հաստության տոկոսով:
Պուանսոնների պատվածքը
Աշխատանքային բնութագրերը բարելավելու համար պուանսոնների մակերեսը կարող է պատվել հատուկ պաշտպանիչ շերտով: Սա թույլ է տալիս բարձրացնել գործիքի մաշակայունությունը և յուղելիությունը: Կախված առաջադրված խնդիրներից՝ գործիքների յուրաքանչյուր արտադրող առաջարկում է պատվածքների մի քանի տեսակներ:
Գործիքի սրումը
Պրոֆեսիոնալ սրումը երաշխավորում է դրոշմման գործիքների երկարատև և կայուն արտադրողականությունը: Գործիքի սրումը պարզ, արագ և տնտեսող գործընթաց է, որը կարող է իրականացվել օպերատորների կողմից՝ հղկող հաստոցների և պարագաների միջոցով: Հաստոցների, սարքավորումների և հրահանգների լայն տեսականու շնորհիվ հնարավոր է բավարարել հաճախորդի բոլոր կարիքները:
Խորհուրդներ սրման վերաբերյալ.
Թեքություններով (թեք կտրվածքներով) պուանսոնների սրումը
Առավելությունները.
Գոյություն ունեն թեքությունների մի քանի տեսակներ, որոնք նախագծված են դրոշմման որոշակի պայմանների համար.
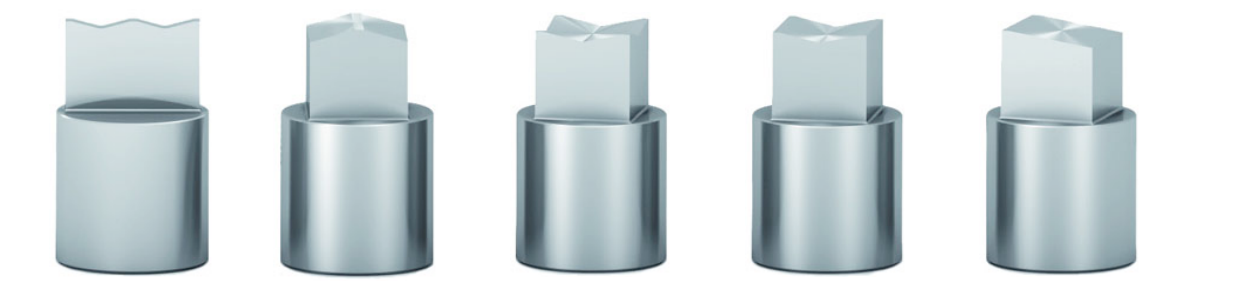
| գործիքների սրման և մեծ հաստությունների համար |
հավասարաչափ ծանրաբեռնվածության և մեծ հաստությունների համար |
փոքր հաստությունների համար – մեծ ձևերի կտրման համար |
փոքր հաստությունների համար – փոքր ձևերի կտրման համար |
փոքր հաստությունների համար – փոքր ձևերի կտրման համար |
- Ժամանակին լինելը. Խորհուրդ է տրվում սրել մաշվածության առաջին իսկ նշանների դեպքում (կտրող եզրին 0.15 մմ-ից ավելի շառավղի առկայության դեպքում), որպեսզի նյութի հեռացումը հասցվի նվազագույնի:
- Հղկման եղանակը. Գործիքների արտադրողները սովորաբար խորհուրդ են տալիս օգտագործել բորազոնային հղկում, որը հայտնի է որպես «սառը կտրում», կամ փափուկ հղկում:
- Սկավառակի պարամետրերը. Հղկման համար կարելի է օգտագործել ստանդարտ էլեկտրակորունդային սկավառակ՝ D-ից մինչև J կոշտությամբ և 45-ից մինչև 60 հատիկայնությամբ:
- Սառեցում. Նյութի փոքր քանակության հեռացումը պետք է իրականացվի ուժեղ սառեցմամբ: Այս կանոնը չպահպանելը կարող է հանգեցնել ամրության կորստի, միկրոճաքերի և գործիքի կոտրման:
- Ապամագնիսացում. Հղկումից հետո անհրաժեշտ է պարտադիր ապամագնիսացնել գործիքները՝ թափոնների վեր նետումից խուսափելու համար:
- Երկարության փոխհատուցում. Կարգավորեք պուանսոնները՝ հաշվի առնելով կրկնակի սրման հետևանքով երկարության նվազման փոխհատուցումը:
- Մեծ հաստություններ. Նյութի մեծ հաստության համար օգտագործեք թեքության մեծացված անկյունով պուանսոններ և մեծացված բացակով մատրիցաներ:
- Աղմուկի մակարդակի նվազեցում
- Դրոշմման ճնշման (ուժի) նվազեցում
- Մետաղական թափոնների հեռացման բարելավում
- Հարվածային ծանրաբեռնվածության նվազեցում
-
Հնարավոր խնդիրները և դրանց լուծումները
Գործիքի շահագործման ընթացքում կարող են առաջանալ խափանումներ: Ստորև ներկայացված է աղյուսակ՝ արագ ախտորոշման և անսարքությունների վերացման համար.
Խնդիր Հնարավոր պատճառ Լուծում Չափազանց մեծ խոզաններ (անհարթություններ) • Սխալ բացակ պուանսոնի և մատրիցայի միջև
• Գործիքների մաշվածություն
• Գործիքի մասերի տեղաշարժ (անհամառանցքայնություն)• Փոխարինել մատրիցան
• Սրել կամ փոխարինել գործիքները
• Ստուգել գործիքի մասերի համառանցքայնությունըՊուանսոնի կամ մատրիցայի կոտրում • Սխալ բացակ պուանսոնի և մատրիցայի միջև
• Գործիքների մաշվածություն
• Տվյալ հաստության համար անհամապատասխան պուանսոն կամ սխալ տեխնոլոգիա• Փոխարինել մատրիցան
• Սրել կամ փոխարինել գործիքները
• Փոխարինել գործիքը կամ փոխել տեխնոլոգիանՊուանսոնը չի անջատվում կամ խցանվում է • Սխալ բացակ պուանսոնի և մատրիցայի միջև
• Յուղման բացակայություն
• Չափազանց կոշտ նյութ• Փոխարինել մատրիցան
• Յուղել գործիքը կամ օգտագործել հատուկ պատվածքով պուանսոններ
• Փոխարինել զսպանակներըԳործիքների բարձր մաշվածություն • Սխալ բացակ պուանսոնի և մատրիցայի միջև
• Կոշտ կամ հղկող (անբարենպաստ) նյութ
• Գործիքի մասերի տեղաշարժ
• Սխալ տեխնոլոգիա
• Գործիքի սխալ կամ ոչ ժամանակին սրում• Փոխարինել մատրիցան
• Օգտագործել մասնագիտացված պատվածքով պուանսոններ
• Ստուգել գործիքի համառանցքայնությունը
• Փոխել տեխնոլոգիան
• Ավելի հաճախ իրականացնել ստուգում և ՏՍ
• Ժամանակին սրելՄետաղական թափոնների վեր նետում • Պուանսոնի ոչ բավարար երկարություն
• Չափազանց բարակ թերթի ծակում
• Յուղի ավելցուկի պատճառով թափոնների կպչունություն
• Գործիքը սրումից հետո ապամագնիսացված չէ• Կարգավորել պուանսոնի երկարությունը
• Օգտագործել թեք սրվածքով պուանսոն կամ հատուկ մատրիցա
• Նվազեցնել յուղի մատակարարումը, հեռացնել ավելցուկը կամ օգտագործել ավելի հեղուկ յուղ
• Սրումից հետո միշտ ապամագնիսացնել գործիքներըԿտրող եզրերի փշրում • Սխալ բացակ պուանսոնի և մատրիցայի միջև
• Գործիքի մասերի տեղաշարժ
• Թափոնների վեր նետում և դրա հետևանքով կրկնակի հաստությամբ ծակման առաջացում
• Սխալ տեխնոլոգիա
• Ոչ ժամանակին սրում• Փոխարինել մատրիցան
• Ստուգել գործիքի համառանցքայնությունը
• Օգտագործել թափոնների վեր նետման դեմ պայքարի միջոցներ
• Փոխել տեխնոլոգիան
• Ժամանակին սրել գործիքը


