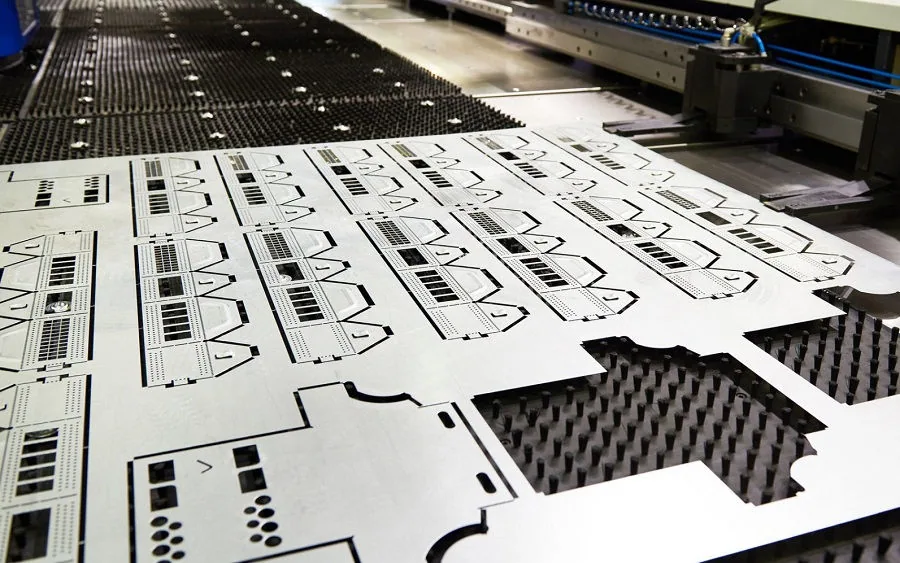
Անցք բանալ
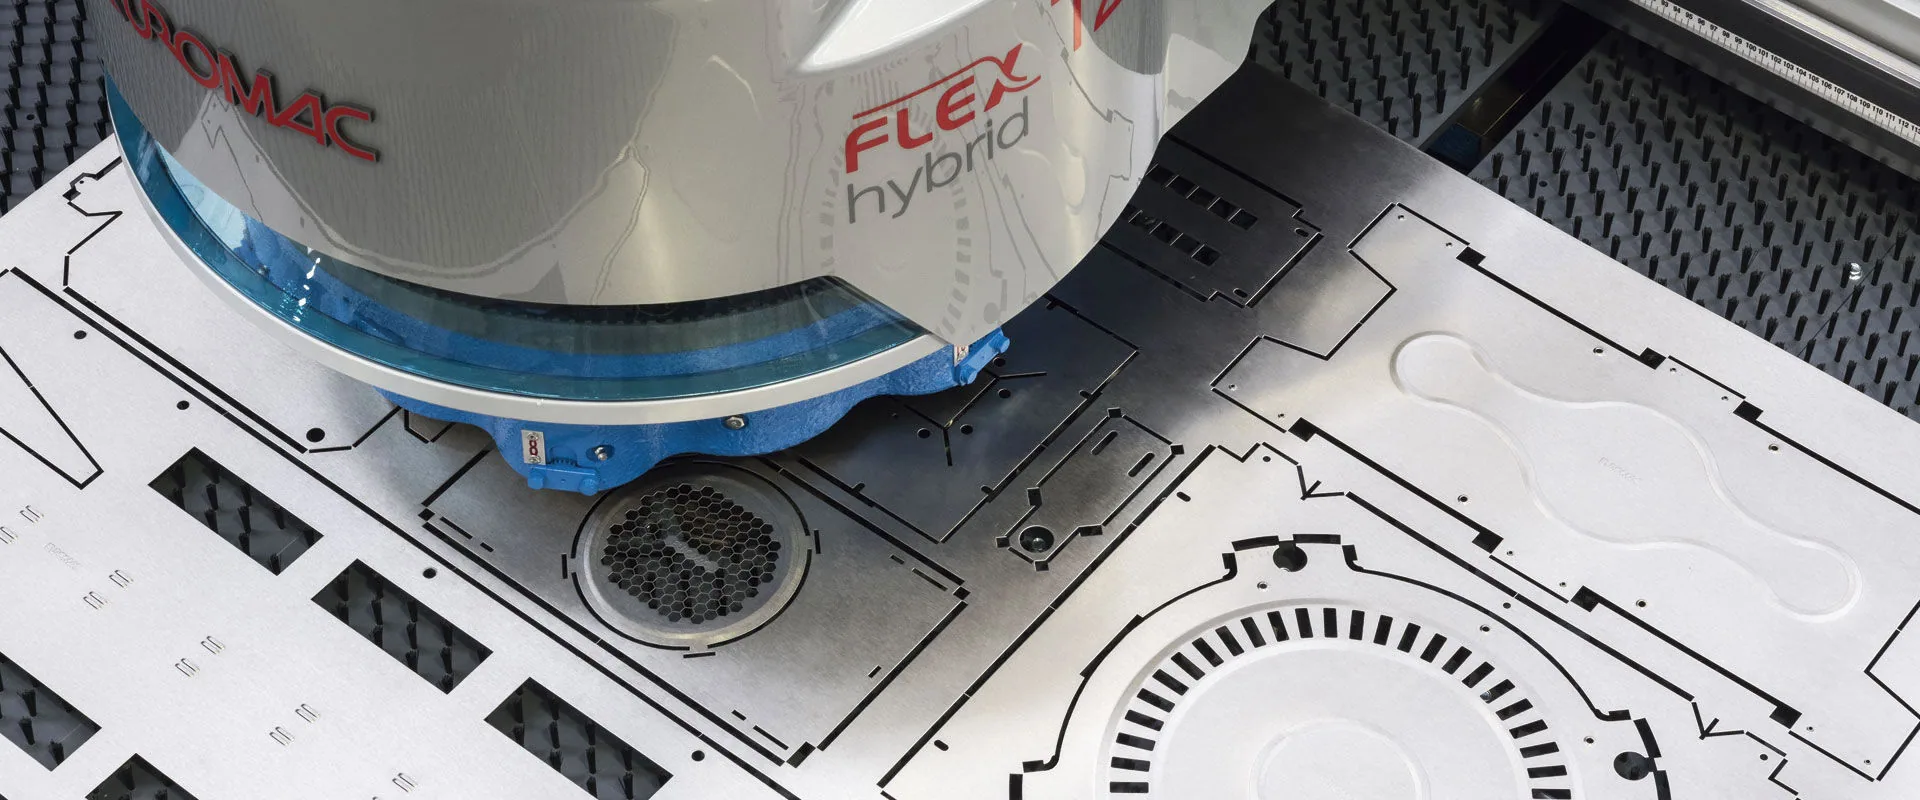
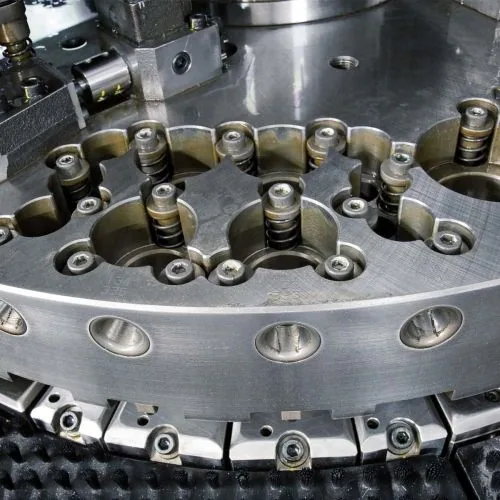
Անցք բանալը կտրում է մետաղը վերին գործիքի (պուանսոն) և ստորին գործիքի (մատրիցա) միջև: Հետաքրքրական է, որ անցք բանալու պրեսներով կարելի է պատրաստել ձևավորված հատվածներ, ինչպիսիք են վարագույրները կամ արտամղված անցքերը: Բացի այդ, նրանք կարող են մեխանիկորեն դնել մասերի համարները կամ լոգոտիպերը: Պտուտակային մետաղը սովորաբար տեղափոխվում է ‘X’ և ‘Y’ առանցքների ուղղությամբ, մինչդեռ գլխիկը կայուն է: Հետևաբար, մասերը պետք է տեղադրվեն մայր շերտում կամ հեռացվեն: Անցք բանալու պրեսերը կարող են լինել ձեռքի կամ CNC:
Արժեքավոր կողմերը
Անցք բանալու պրեսերը առաջարկում են ավելի ցածր շահագործման ծախսեր՝ համեմատած լազերային կտրող մեքենաների հետ: Դրանք ավելի արագ են աշխատում մեծ անցքեր ունեցող մասերի հետ և կարող են կտրել անցքեր: Կարևոր է նշել, որ դրանք կարող են հերթական կերպով անցք բանալ և ձևավորել մեկ մեքենայի վրա:
Բացթողումները
Անցք բանալելիս հիմնական շերտը պետք է ամուր բռնված լինի: Ուդերը շատ աղմուկ են առաջացնում, որը կարող է վտանգավոր լինել օգտագործողի համար: Չափերի միջև մեծ բացը պահանջվում է, ինչը ավելացնում է թափոնները՝ համեմատած լազերի հետ: Բացի այդ, անցք բանալու օգտագործումը մեծ ծախսեր է պահանջում: Վերջապես, առավելագույն անցքի հաստությունը ¼ դյույմ է:
Լազեր
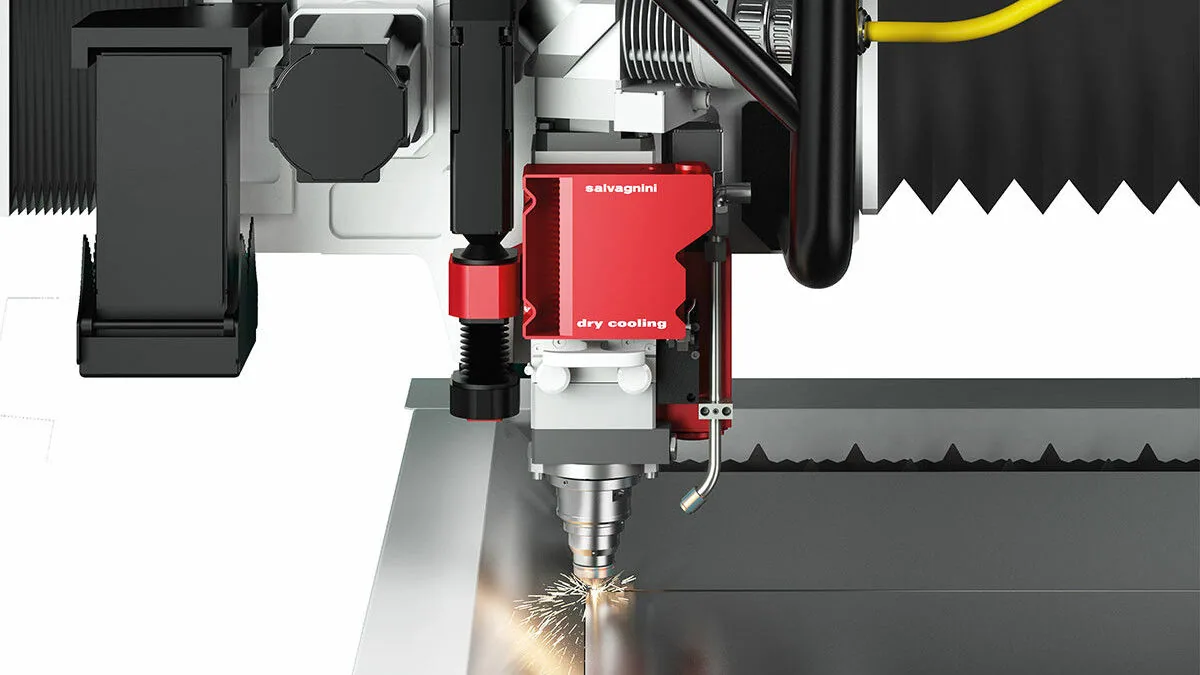
Լազերային կտրող մեքենաները օգտագործում են լույսի էներգիա, որը կենտրոնացված է լազերային ճառագայթում և լրացված է կտրող գազով, որպեսզի կտրի պտուտակային մետաղը: Նրանք կարող են մշակել ինչպես հաստ, այնպես էլ բարակ նյութեր: Անցք բանալու պրեսերից տարբեր, շերտը կայուն է, մինչդեռ լազերային գլխիկը տեղափոխվում է ‘X’, ‘Y’ և ‘Z’ առանցքների ուղղությամբ: Լազերները կարող են օգտագործվել նաև մասերի համարները և լոգոտիպերը փորագրելու համար:
Արժեքավոր կողմերը
Լազերային կտրիչները կարող են մետաղը մշակել առանց ֆիզիկական կոնտակտի կամ ուժի կիրառման: Բացի այդ, գրեթե ցանկացած կոնտուր կարելի է ստեղծել առանց գործիքի փոխարինման, անցք բանալու և կտրելու դեպքում: Հնարավոր է ճշգրիտ կտրում նույնիսկ բարձր արագության վրա: Բարձր արագությունը նվազագույն թերմալ ազդեցություն է առաջացնում, ինչը նվազեցնում է պատրաստի մասի ձևափոխումը: Կտրած մակերեսները շատ հարթ են; ինչքան բարակ է շերտը, այնքան հարթ է եզրը: Շատ ցածր է տեղադրման արժեքը: Անցք բանալու հետ հակառակ, հիմնական շերտում տեղադրումը անհրաժեշտ է միայն փոքր մասերի համար: Վերջապես, լազերով մշակվող առավելագույն նյութի հաստությունը 1 դյույմ է:
Բացթողումները
Լազերային կտրելու միակ լուրջ թերությունն այն է, որ հնարավոր չէ ձևավորել մասերը: Պետք է երկրորդային գործընթաց:
Ինչ ընտրել?
- Արտադրության արագություն: անցք բանալու պրեսերը անցքերը կատարում են ավելի արագ, քան լազերը: Որքան շատ անցքեր է արտադրանքը պարունակում, այնքան ավելի իմաստ ունի անցք բանալը:
- Կտորների բարդությունը: լազերը շատ ավելի լավ է փոքր տարրերով ձևերի ստեղծման համար:
- Մասերի չափսերը: անցք բանալու պրեսը հարմար է մեծ մասերի համար, լազերը՝ փոքր մասերի՝ կարճ կարգավորման ժամանակով:
- Չափը: ընտրությունը կախված է մեքենայի և նյութի հաստությունից և չափից:
- Շարքը: անցք բանալը – ուղղանկյուն, լազերը – անհատական ձևեր:
- Ձևավորման հնարավորություններ: վարագույրներ կամ զենկերներ իդեալական են անցք բանալու համար:
- Անցք բանալու պրեսերի օգտագործումը կարող է բացառել երկրորդ գործողությունը:
- Անցք բանալու պրեսեր՝ կարևոր է ճկունությունը, կախված է մեքենայից:
- Լազերներ՝ ներկառուցված ճկունություն: